La maquinaria para el envasado de alimentos en bolsas se divide principalmente en dos categorías. La primera comprende las máquinas de formado-llenado-sellado (FFS), que utilizan materiales en bobina, como film de polietileno o film plástico compuesto, para formar bolsas, llenarlas con cantidades dosificadas de productos en polvo, granulados o líquidos y, de manera opcional, realizar operaciones de desgasificación, incluida la reinyección de gas, antes del sellado y el corte. La segunda categoría comprende los equipos de sellado de bolsas preformadas, que realizan el llenado, la desgasificación, con posibilidad de reinyectar gas, y el sellado, o únicamente el sellado de alimentos en bolsas.
Métodos de termosellado para films plásticos
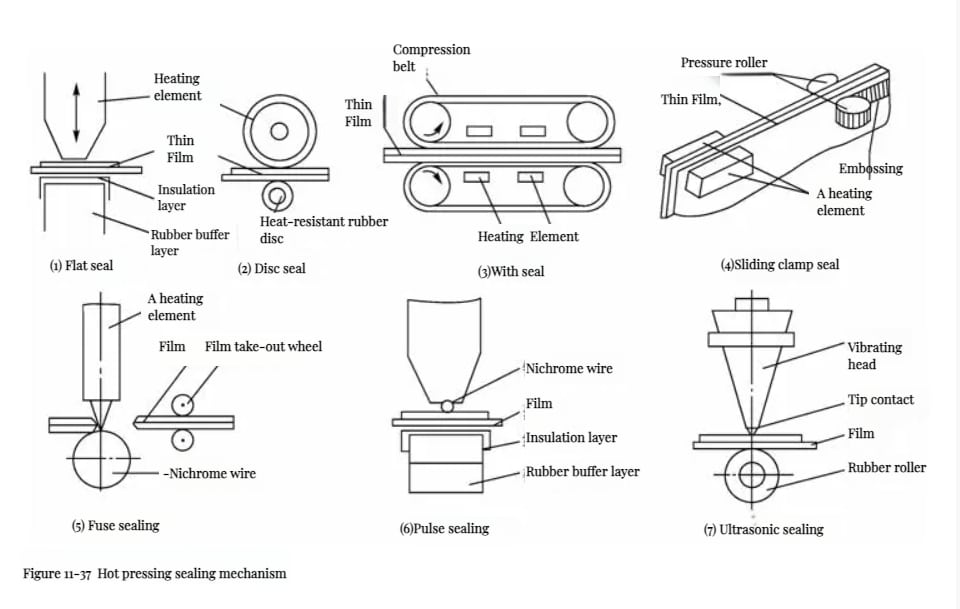
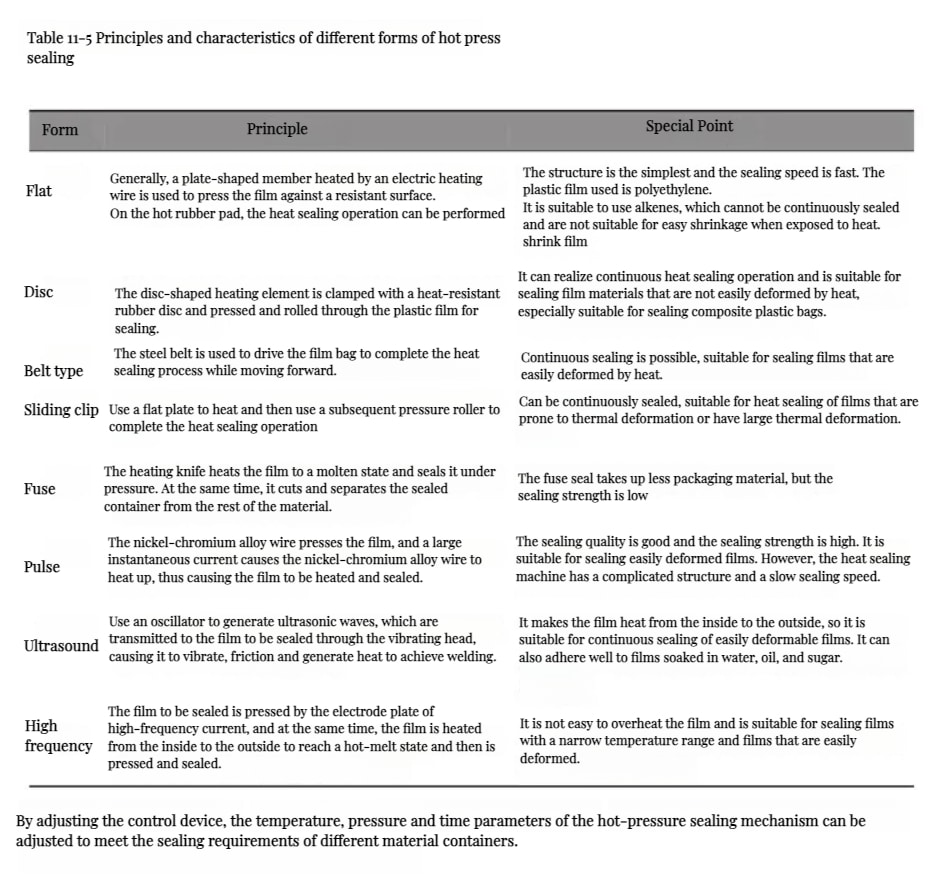
Tanto las máquinas FFS como las envasadoras de bolsas preformadas requieren mecanismos de termosellado para sellar térmicamente los materiales de envase. Como se muestra en la figura 11-37, los métodos de termosellado más comunes incluyen mecanismos de placa plana, rodillo, banda, mordaza deslizante y corte por fusión. Los principios y las características de los distintos métodos de termosellado se indican en la tabla 11-5. Mediante el ajuste de los dispositivos de control, es posible regular la temperatura, la presión y el tiempo de actuación del mecanismo de termosellado para cumplir los requisitos de sellado de recipientes fabricados con distintos materiales.
Máquinas de formado-llenado-sellado
Las máquinas automáticas de formado-llenado-sellado utilizan materiales de envase alimentados desde bobina para realizar automáticamente en la propia máquina todas las operaciones de envasado, como la formación de bolsas, el llenado, el sellado y el corte. Este método es adecuado para el envasado de productos en polvo, granulados, en bloques, fluidos y coloidales, especialmente alimentos de pequeño tamaño, bebidas granuladas y alimentos instantáneos. Los materiales de envase pueden ser films plásticos o films compuestos. Según el modelo de la máquina, las bolsas pueden fabricarse a partir de una sola bobina de film o de dos bobinas, aunque la primera configuración es la más común.
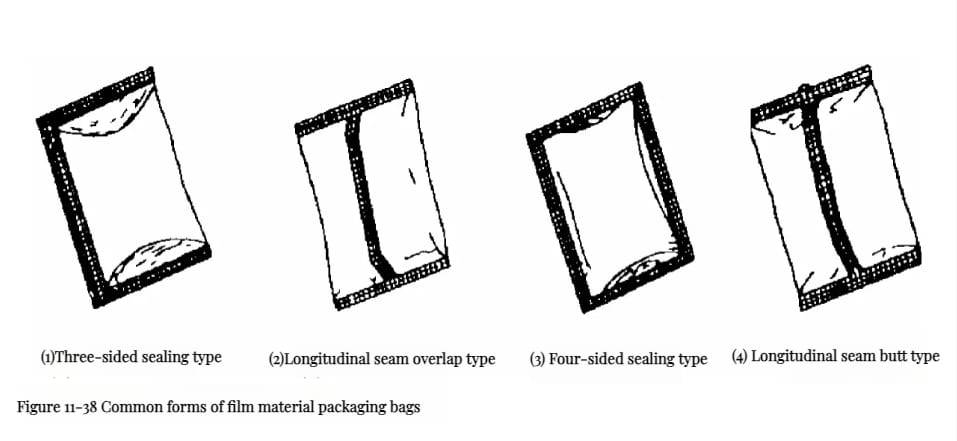
Estas envasadoras pueden producir bolsas de distintos tipos. Los más comunes son la bolsa con sello posterior central, la bolsa de cuatro sellos y la bolsa de tres sellos, como se muestra en la figura 11-38. La estructura de la envasadora varía según el tipo de bolsa, pero los componentes principales y los principios de funcionamiento son básicamente similares. El proceso de envasado que suele utilizar una máquina de formado-llenado-sellado se ilustra en la figura 11-39. Naturalmente, según el modelo de la máquina, el proceso de envasado y la estructura pueden presentar ligeras diferencias, pero los principios de envasado se mantienen prácticamente iguales.
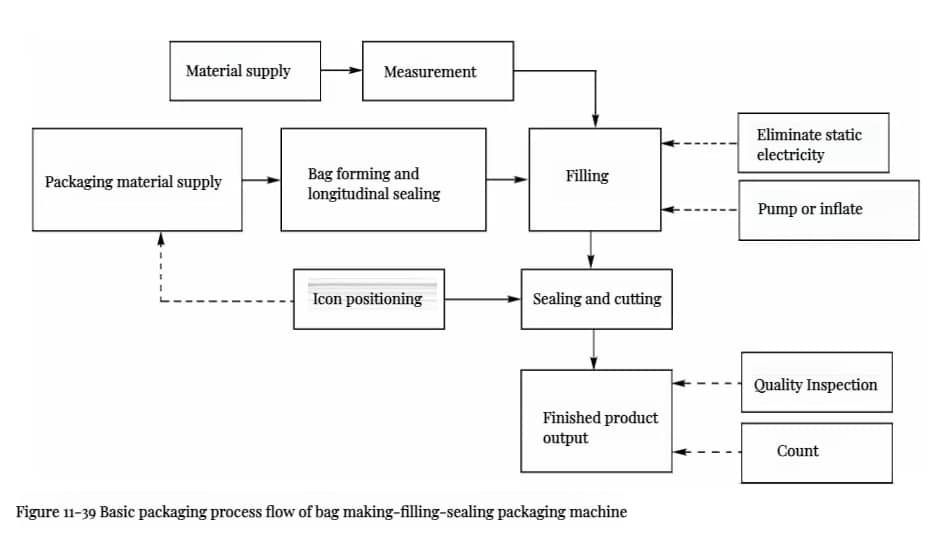
Las máquinas de formado-llenado-sellado se ofrecen en una amplia variedad de configuraciones. Según su diseño general, se clasifican en verticales y horizontales; según el movimiento de formación de la bolsa, se dividen en continuas e intermitentes.
Composición y estructura de las máquinas de formado-llenado-sellado
Las máquinas de formado-llenado-sellado están disponibles en diversos modelos para adaptarse a distintos materiales y especificaciones de bolsa, pero su composición es básicamente similar. Por ejemplo, una máquina vertical continua de formado-llenado-sellado, como la que se muestra en la figura 11-40, consta principalmente de un sistema de accionamiento, un dispositivo de alimentación de film, un dispositivo de formación y sellado de bolsas, un dispositivo de alimentación de producto y un sistema electrónico de control y detección. Los dispositivos de accionamiento y transmisión instalados en el gabinete de la máquina accionan el sistema de sellado vertical y le transmiten potencia rodillos, rodillos de sellado transversal y alimentadores volumétricos. El film alimentado desde la bobina, montada en el soporte de desbobinado, puede girar de manera suave y libre. Mediante la fuerza de tracción, el film se desenrolla y sale guiado a través de un conjunto de rodillos guía. Estos rodillos tensan y enderezan el film, además de corregir su alineación, lo que garantiza una alimentación precisa y uniforme.
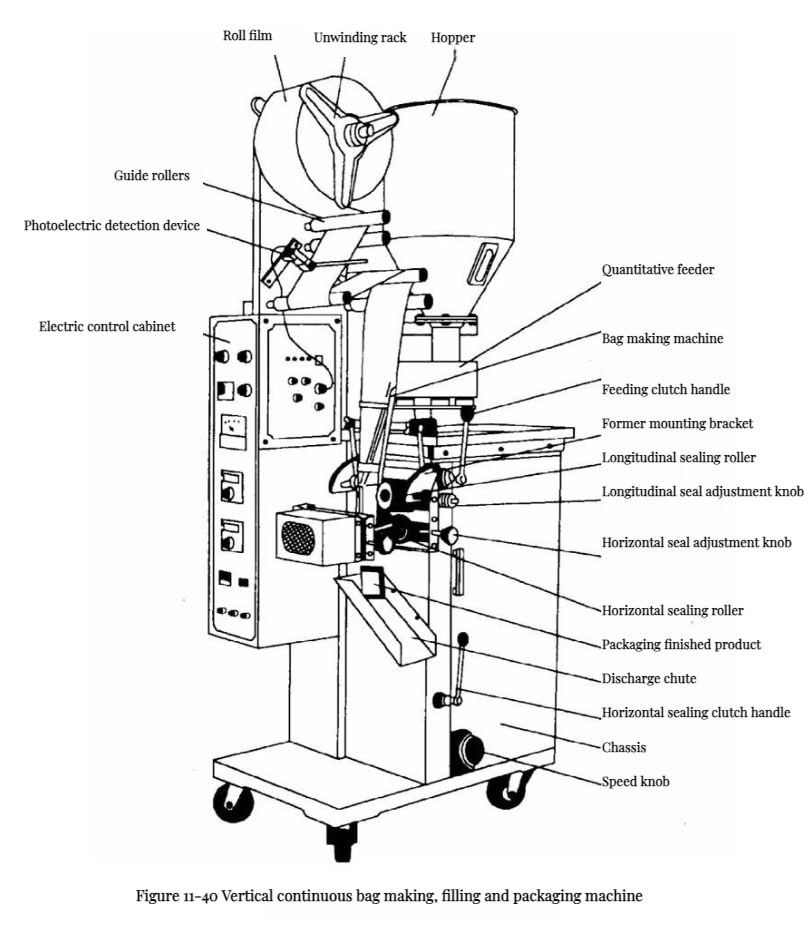
El dispositivo de formación y sellado de bolsas consta principalmente de un formador de bolsas y mecanismos de sellado vertical y horizontal. Las distintas combinaciones de estos tres elementos permiten producir bolsas de diferentes formas y con distintos bordes sellados, por lo que suelen servir como criterio para diferenciar los diversos tipos de máquinas de envasado.
El dispositivo de alimentación de material es un alimentador volumétrico. Para materiales en polvo y granulados, se utilizan principalmente vasos volumétricos ajustables para la dosificación. El alimentador volumétrico que se muestra en el diagrama tiene una estructura de disco giratorio. El material fluye desde la tolva hacia el alimentador, donde varios vasos volumétricos distribuidos alrededor de la circunferencia lo dosifican antes de introducirlo automáticamente en el tubo de film ya formado.
El sistema electrónico de control y detección es el sistema central de la máquina de envasado. En el panel de control eléctrico de esta máquina se pueden configurar parámetros como la temperatura de sellado vertical, la temperatura de sellado transversal y los datos para detectar las marcas de color en films impresos, lo que desempeña un papel fundamental en el control de la calidad del envasado.
Principios de formación, llenado y sellado
-
Principio de formado, llenado y sellado horizontal
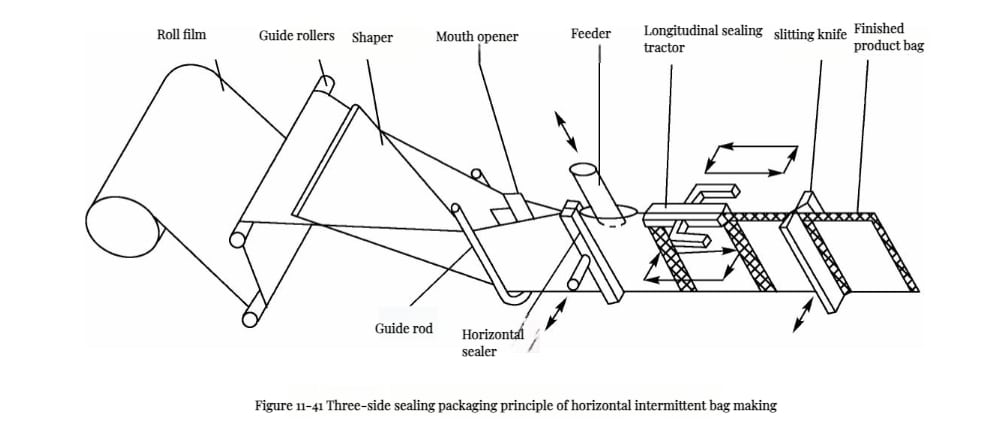
a. Principio de envasado de las bolsas de tres sellos: Como se ilustra en la figura 11-41, el film plástico alimentado desde una bobina se introduce en el formador, donde el formador y las varillas guía le dan forma de U, y un dispositivo separador lo abre. Cuando el dosificador desciende hasta la posición de llenado, la selladora transversal se cierra y, al mismo tiempo, se dosifica el producto; luego, la selladora transversal y el dosificador regresan a su posición inicial. A continuación, la selladora longitudinal se cierra para termosellar y hacer avanzar el film una longitud de bolsa; por último, la cuchilla corta la bolsa envasada.
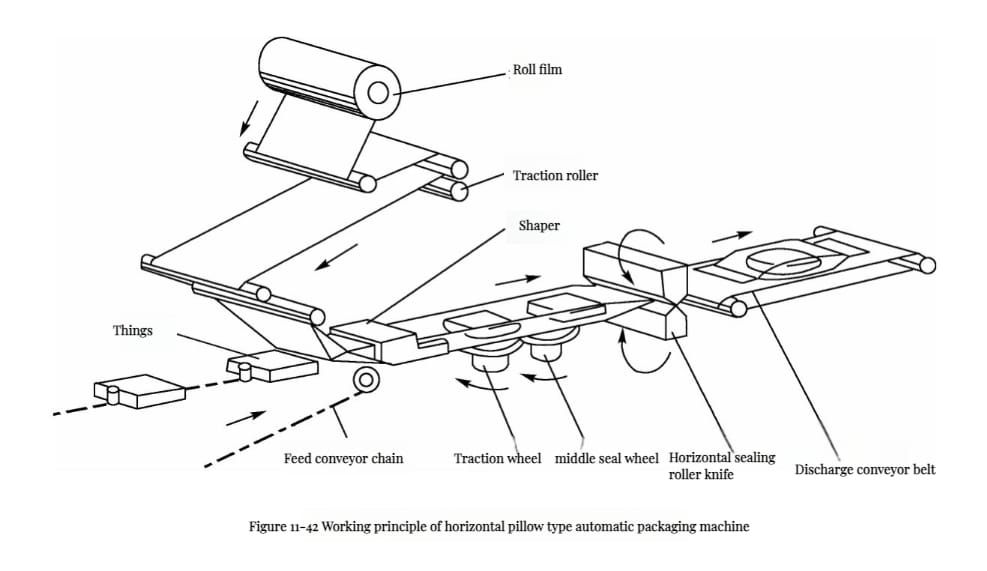
b. Principio de envasado de bolsas tipo almohada horizontales: La figura 11-42 muestra el principio de funcionamiento de una envasadora horizontal tipo almohada. Esta máquina integra el envolvimiento automático, el sellado y el corte en una operación continua, lo que la convierte en una envasadora de alta eficiencia ampliamente utilizada para el envasado automático de galletas, fideos instantáneos, etc. El material de envasado, ya sea plástico o un material compuesto, se alimenta desde una bobina, pasa por los rodillos de arrastre y se guía hacia el formador. Por la acción del formador, el film adopta naturalmente una forma tubular envolvente. Mientras tanto, la cadena del transportador de alimentación introduce los productos que se van a envasar en el interior de la envoltura tubular. El film tubular avanza impulsado por la rueda de arrastre, mientras la rueda de sellado central sella la unión longitudinal. Los productos avanzan de forma sincronizada con el film. El rodillo transversal de sellado y corte sella y corta el producto final, que se convierte así en el producto envasado y sale por el transportador de descarga. Debido a su forma de almohada, este método se denomina envoltura tipo almohada o envasado con sellado central.
Cuando se utilizan envases con marcas de color, es necesario ajustar la longitud del material en tiempo real; por ello, se requiere un sistema de control por detección optoelectrónica que permita posicionar la marca con precisión.
-
Principio de formado, llenado y sellado vertical
a. Principio de sellado intermitente de la costura central durante la formación de bolsas: El principio de esta configuración se muestra en la figura 11-43. El film plástico alimentado desde una bobina se conduce hacia el formador mediante rodillos guía y adquiere una forma cilíndrica con una costura central solapada por la acción conjunta del formador, el tubo de llenado y el cilindro formador. El tubo de llenado cumple dos funciones: por fuera actúa como tubo formador de la bolsa y, por dentro, como tubo de alimentación.
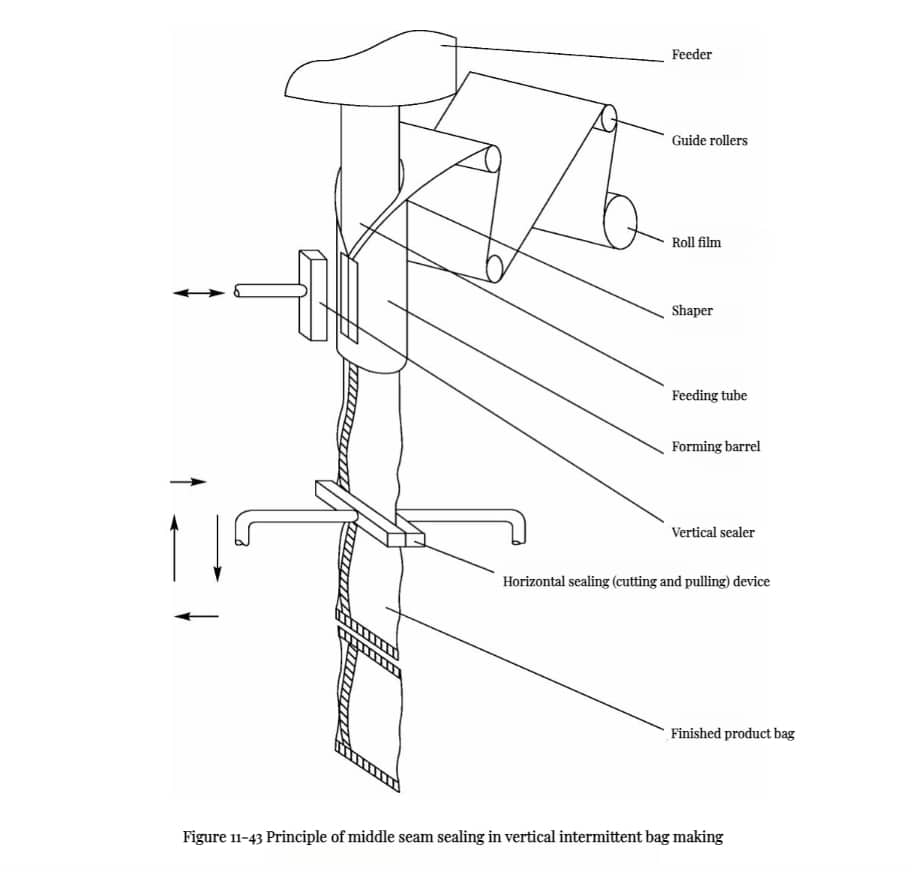
Durante el sellado, el sellador vertical presiona en sentido vertical el film solapado contra la pared exterior del tubo de llenado y lo calienta para formar un sello vertical sólido. A continuación, el sellador vertical regresa a su posición inicial y el sellador horizontal se cierra para sellar el film transversalmente, arrastrarlo hacia abajo una longitud equivalente a una bolsa y, en la posición final, sellarlo y cortarlo.
De este modo, cada sellado transversal puede cerrar simultáneamente la abertura inferior de la bolsa superior y la abertura superior de la bolsa inferior. El producto se dosifica mientras el film se arrastra hacia abajo.
b. Principio de formación de bolsas con cuatro sellos: Este tipo de envasadora puede producir bolsas de cuatro sellos utilizando film de dos bobinas o de una sola bobina. Cuando se emplean dos bobinas para formar las bolsas, las bobinas izquierda y derecha se disponen simétricamente. Cada film pasa por sus respectivos rodillos guía hasta el rodillo de sellado longitudinal, donde ambos convergen en el tubo guía. A medida que se arrastra el film, sus bordes se sellan para formar dos costuras longitudinales. Después de que se cierra el rodillo de sellado transversal, el producto se introduce mediante el dosificador; luego se realizan el sellado transversal y el corte para separar las bolsas de envasado superior e inferior.
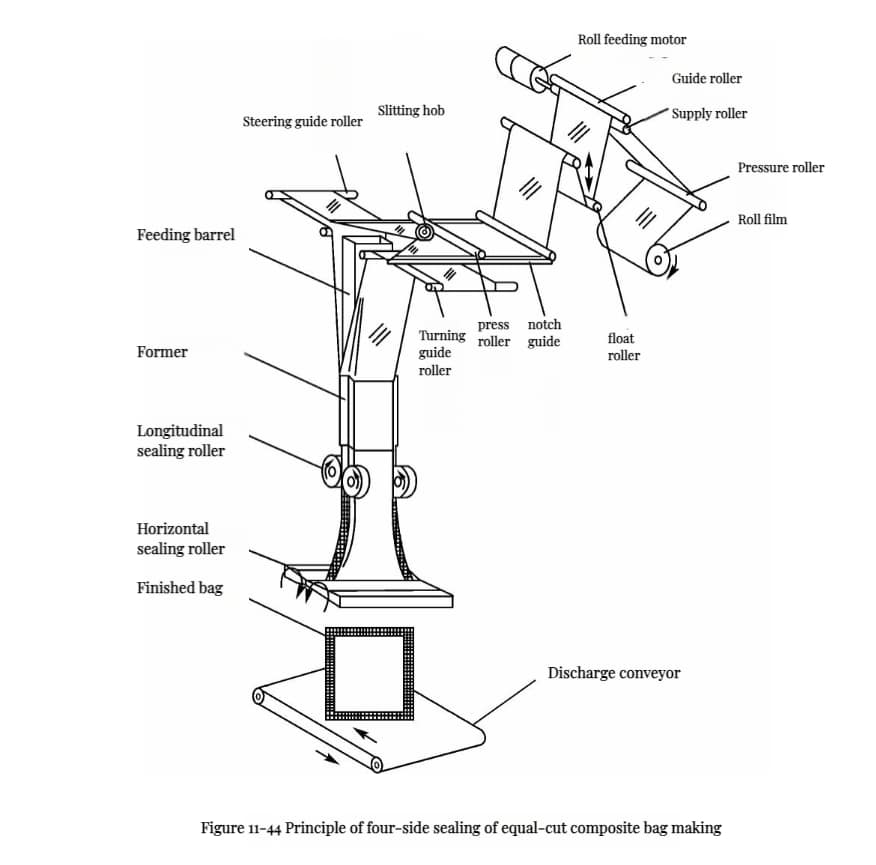
La máquina formadora de bolsas de cuatro sellos con film de una sola bobina (como se muestra en la figura 11-44) utiliza una única bobina de film para formar las bolsas. El proceso comienza dividiendo el film por el centro y uniendo después ambas mitades.
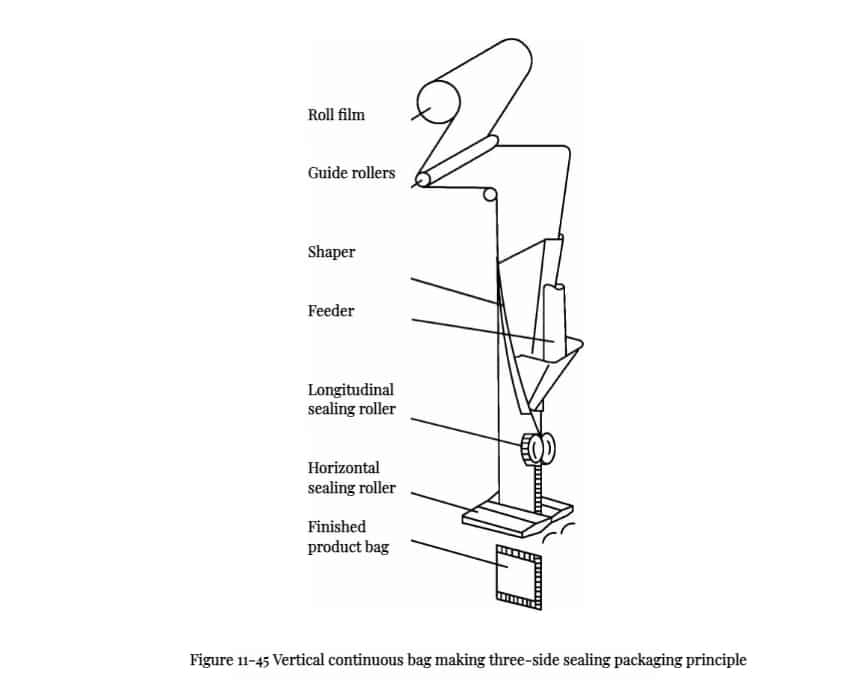
c. Principio de formación de bolsas de tres sellos con film de una sola bobina: Este sistema de envasado utiliza una sola bobina de film para formar las bolsas. Existen dos tipos de bolsa. En el primero, el sellado longitudinal se realiza a un lado del formador para producir una bolsa de tres sellos (como se muestra en la figura 11-45). Por motivos estéticos, puede añadirse otro par de rodillos de sellado longitudinal en el otro lado de la bolsa, plegado longitudinalmente, para realizar lo que se denomina un «sellado falso» y obtener así una bolsa de cuatro sellos.
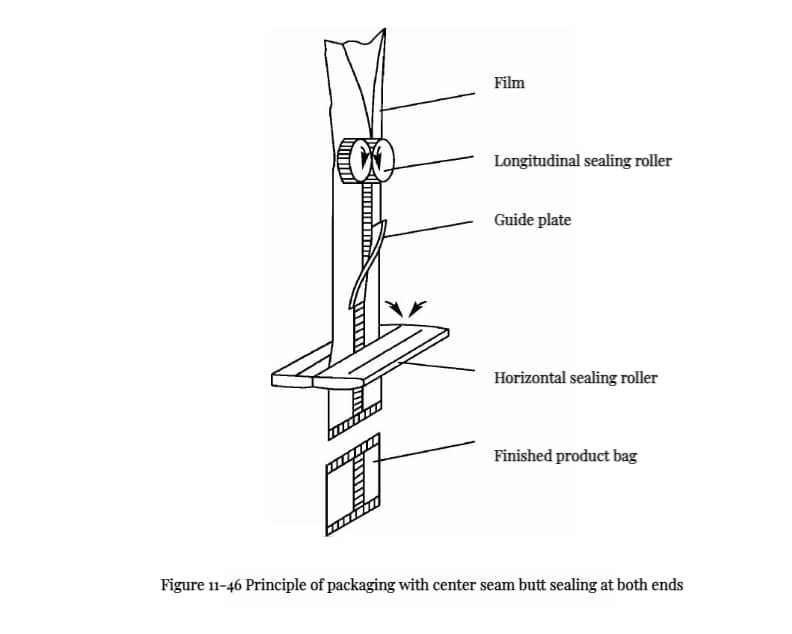
El otro tipo de bolsa de tres sellos, conocido habitualmente como «envase tipo almohada», se muestra en la figura 11-46. Después de pasar por el formador, el film de envasado es arrastrado y sellado longitudinalmente por el rodillo de sellado longitudinal. Luego pasa por una placa guía y el rodillo de sellado transversal, dispuesto perpendicularmente al sello longitudinal, lo sella y corta para formar una bolsa plegada con costura central y ambos extremos sellados.
Máquinas selladoras de bolsas preformadas
Las máquinas de sellado de bolsas preformadas se utilizan para sellar bolsas plásticas preformadas ya llenas. Entre los equipos de sellado más comunes se incluyen las selladoras estándar, las máquinas de envasado al vacío y las máquinas de envasado al vacío con inyección de gas. La selladora estándar, compuesta principalmente por un dispositivo de termosellado de estructura sencilla, no se analizará en detalle aquí.
Por lo general, las máquinas de envasado al vacío también permiten realizar envasado con inyección de gas. Es decir, el vacío y la inyección de gas generalmente pueden realizarse en la misma máquina. El envasado al vacío con inyección de gas puede dividirse en sistemas de envasado intermitentes y continuos.
Máquinas intermitentes de envasado al vacío con inyección de gas
Las máquinas de envasado al vacío con inyección de gas utilizan bolsas de film compuesto. Después de llenarlas con los productos, el operador las coloca sobre la barra de termosellado de la cámara de vacío y cierra la tapa para que la máquina realice automáticamente el vacío, la inyección de gas y el sellado. El tamaño de las bolsas de envasado puede modificarse dentro de los límites de la cámara de vacío y la cantidad de bolsas procesadas en cada ciclo puede variar. La máquina es apta para sólidos, gránulos, productos semilíquidos y líquidos. Debido a su operación práctica, flexible y sencilla, se utiliza ampliamente en fábricas de producción de alimentos.
Tipos de máquinas intermitentes de envasado al vacío con inyección de gas
Los tipos habituales de máquinas intermitentes de envasado al vacío con inyección de gas se muestran en la figura 11-47 e incluyen modelos de sobremesa, de doble cámara, de una cámara e inclinados. Las máquinas de doble cámara pueden subdividirse en modelos de una tapa y de dos tapas. La presión absoluta mínima de las máquinas de envasado al vacío es de 1~2kPa. La capacidad de la máquina depende de la cantidad y la longitud de las barras de termosellado, así como del tiempo de operación, con 2~4 ciclos por minuto.
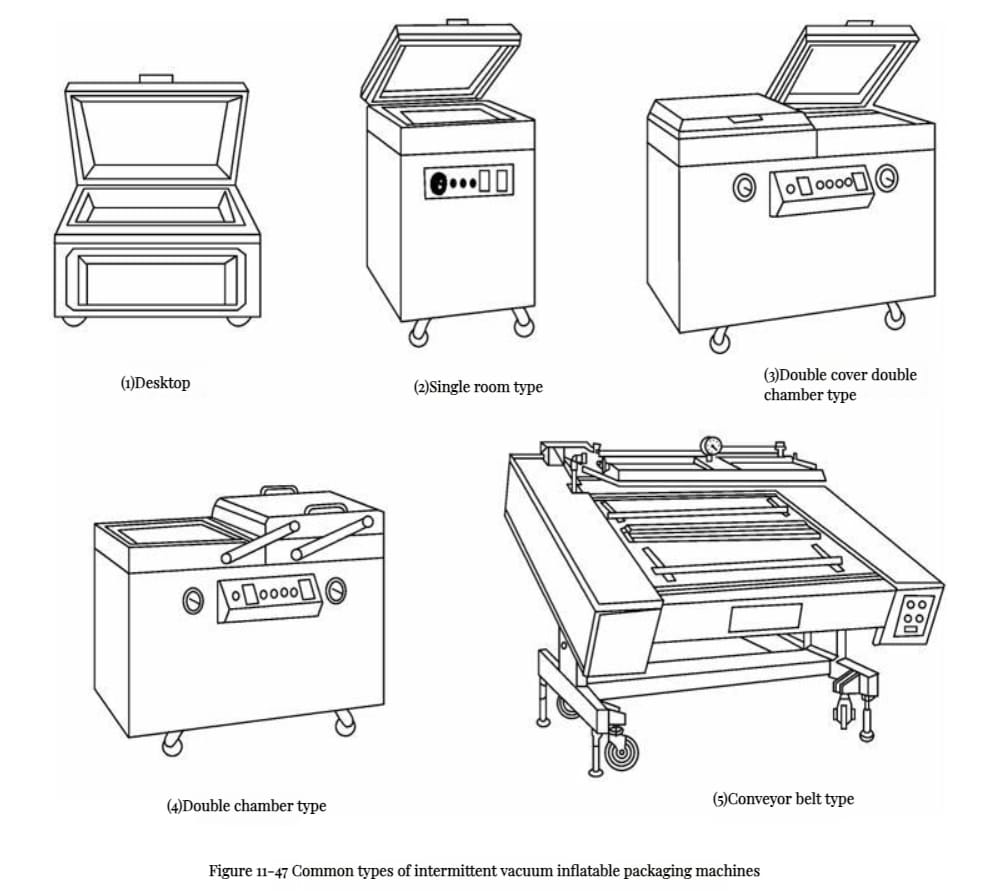
Las máquinas de sobremesa y de una cámara suelen tener una sola barra de termosellado de longitud limitada, por lo que su capacidad de producción es menor. A menudo se utilizan en laboratorios y para la producción de lotes pequeños. Las máquinas de envasado al vacío con inyección de gas de doble cámara comparten un conjunto de dispositivos de vacío e inyección de gas entre ambas cámaras, por lo que ofrecen una mayor eficiencia de producción que las máquinas de sobremesa y de una cámara.
Cada cámara de una selladora de una cámara normalmente tiene una sola barra de termosellado, mientras que cada cámara de una máquina de doble cámara tiene dos barras de termosellado. Por lo tanto, si la longitud de la bolsa de envasado no supera la mitad de la distancia entre las dos barras de termosellado, la cantidad de bolsas selladas por ciclo puede duplicar la de una máquina de una cámara. Además, mientras una cámara de la selladora de doble cámara realiza el sellado al vacío, en la otra pueden cargarse o descargarse bolsas de envasado, lo que mejora la eficiencia de la operación de sellado.
Las figuras 11-47(1) a (4) muestran que la superficie inferior de la cámara de vacío de la máquina de envasado generalmente es horizontal. Esta configuración dificulta colocar en la cámara de vacío, antes del sellado, productos con mucho líquido. Por ello, es necesario sostener de manera oportuna y adecuada la boca de sellado de la bolsa de envasado a cierta altura por encima de la placa inferior de la cámara de vacío; de lo contrario, el líquido contenido en la bolsa se derramará. Por lo general, este tipo de máquina de envasado no es adecuado para la producción en masa de productos con mucho líquido.
La máquina de envasado al vacío con inyección de gas de banda transportadora, también conocida como tipo inclinado, La máquina se diferencia de la envasadora al vacío con inyección de gas tipo mesa de operación mencionada anteriormente principalmente en que utiliza un transportador para llevar los productos que se van a sellar hasta la cámara de vacío; la tapa de la cámara se cierra y se abre automáticamente, lo que aumenta considerablemente el grado de automatización y la producción.
Sin embargo, al igual que el modelo tipo mesa de operación, también requiere colocar manualmente las bolsas de envasado y distribuirlas adecuadamente dentro de la longitud útil de la barra de termosellado para realizar sin problemas el sellado al vacío o con inyección de gas. Además, como se muestra en la figura 11-47(5), el plano principal de la envasadora con transportador está inclinado, lo que evita que el caldo se derrame durante el sellado de productos con gran cantidad de líquido.
Principio de funcionamiento de las envasadoras intermitentes al vacío con inyección de gas
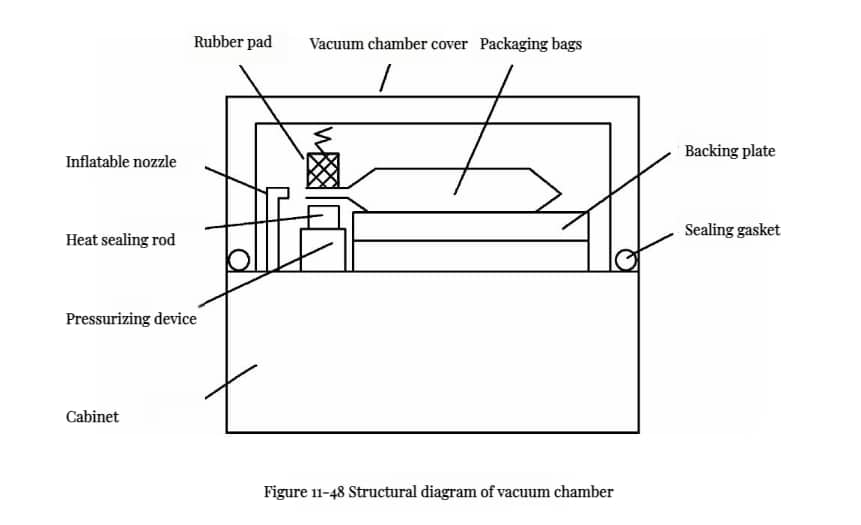
La envasadora intermitente al vacío con inyección de gas para envasado (excepto la envasadora al vacío con inyección de gas tipo transportador, que incorpora un sistema de transporte para las bolsas de envasado) consta principalmente del cuerpo de la máquina, la cámara de vacío, el dispositivo de termosellado, el mecanismo de elevación de la tapa de la cámara, el sistema de vacío y el equipo de control electrónico.
La cámara de vacío es un componente clave de la envasadora intermitente al vacío con inyección de gas para envasado, ya que toda la operación de sellado se realiza en su interior. En la figura 11-48 se muestra una cámara de vacío típica.
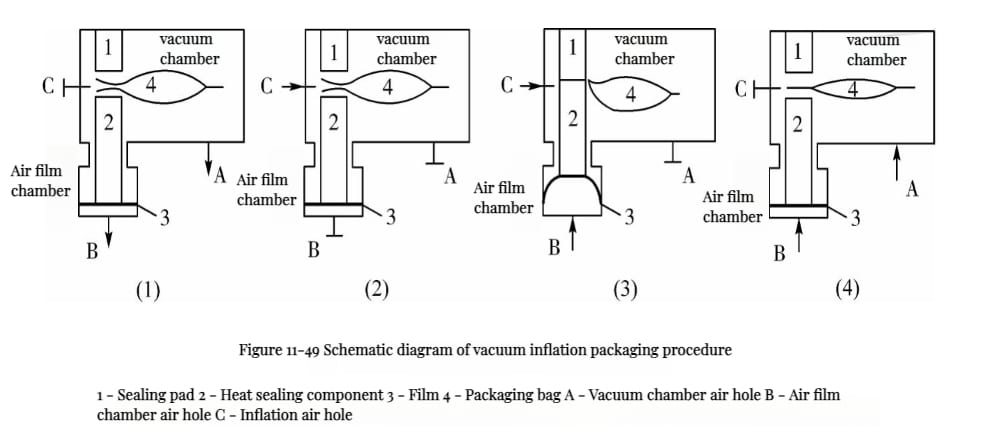
El principio de sellado al vacío con inyección de gas puede explicarse mediante la figura 11-49. La parte superior de la cámara de membrana de aire se comunica con la cámara de vacío. El componente de termosellado 2 está integrado en la cámara de membrana de aire y queda posicionado mediante las ranuras situadas a ambos lados de la parte superior de dicha cámara, lo que permite su movimiento vertical.
Después de llenar la bolsa de envasado con el producto, se coloca en la cámara de vacío con la boca extendida sobre el componente de termosellado 2. Después de cerrar la tapa, la boca de la bolsa queda entre el componente de termosellado 2 y la almohadilla de sellado 1. A continuación comienza la operación de envasado. Dentro de la cámara de vacío, las etapas de (1) extracción de vacío, (2) inyección de gas, (3) termosellado y (4) venteo completan un ciclo de sellado.
a. Extracción de vacío: Como se muestra en la figura 11-49(1), el aire se extrae de la cámara de vacío a través del orificio A y, al mismo tiempo, también se extrae de la cámara inferior de la membrana de aire a través del orificio B. De este modo se equilibra la presión entre la cámara inferior de la membrana de aire y la cámara de vacío. Esto evita que la presión de la cámara inferior sea mayor que la de la cámara de vacío, lo que haría que la membrana 3 se abombara y empujara hacia arriba el componente de termosellado 2 hasta sujetar la boca de la bolsa, impidiendo extraer el aire de su interior. Después de la extracción, el vacío debe alcanzar de -0.097 a -0.0987MPa.
b. Inyección de gas: Como se muestra en la figura 11-49(2), después de extraer el aire se cierran A y B, y el orificio C se conecta al cilindro de gas inerte para inyectar el gas. La presión de inyección debe ser preferentemente de 3~6kPa y la cantidad de gas se controla mediante un relé temporizador. Después de la inyección, el nivel de vacío de la cámara debe mantenerse entre -0.097 y -0.094MPa.
Cabe mencionar que, si el producto envasado que se va a sellar es una bolsa para cocción que se someterán posteriormente a esterilización térmica, no es necesario inflarlas, por lo que este paso puede omitirse y se puede pasar directamente a la siguiente operación de termosellado y enfriamiento.
c. Termosellado y enfriamiento: Como se muestra en la figura 11-49(3), A y C están cerradas, mientras que B está abierta y conectada a la atmósfera. Debido a la diferencia entre la presión atmosférica y la presión dentro de la cámara de vacío, la pieza de película de caucho 3 se abomba y empuja hacia arriba el componente de termosellado 2, que presiona la boca de la bolsa contra la almohadilla de sellado 1. Al mismo tiempo que B se conecta a la atmósfera, la barra de termosellado recibe corriente y se calienta para termosellar por compresión la boca de la bolsa. Tras un periodo determinado de termosellado, se corta la alimentación de la barra para que se enfríe de forma natural, mientras la boca de la bolsa permanece presionada y forma un sello firme después de enfriarse ligeramente.
d. Entrada de aire: Como se muestra en la figura 11-49(4), C está cerrada, mientras que A y B se conectan simultáneamente a la atmósfera para permitir la entrada de aire en la cámara de vacío. Así se equilibra la presión con el exterior, se puede abrir la tapa de la cámara sin dificultad y retirar los productos envasados, con lo que finaliza el proceso de envasado.
Envasadora rotativa al vacío
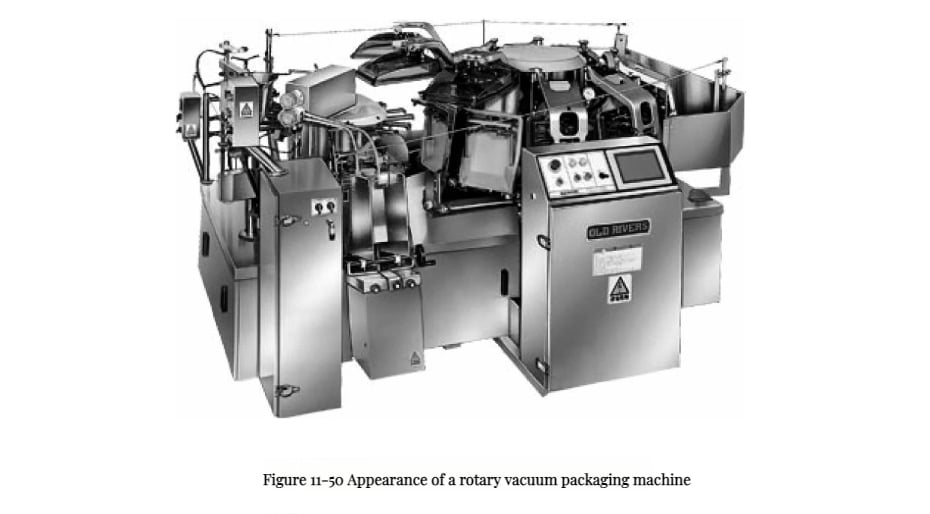
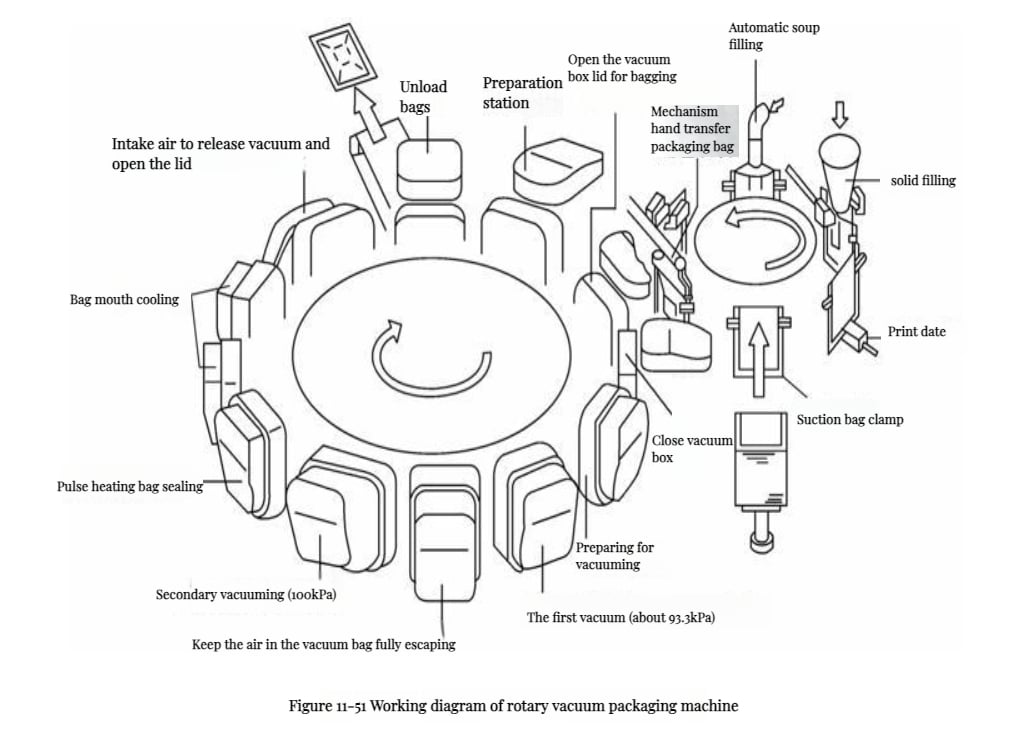
La apariencia y el principio de funcionamiento de una determinada envasadora rotativa al vacío se muestran en las figuras 11-50 y 11-51, respectivamente. La máquina consta de una mesa giratoria de llenado y otra de vacío. Un brazo mecánico transfiere las bolsas llenas desde la mesa giratoria de llenado hasta las cámaras de vacío de la mesa giratoria de vacío.
La mesa giratoria de llenado tiene 6 estaciones y completa automáticamente 5 operaciones: alimentación de bolsas, impresión, apertura de bolsas, llenado de materiales sólidos e inyección de caldo. La mesa giratoria de vacío tiene 12 cámaras de vacío independientes. Durante un ciclo de rotación, cada bolsa pasa por las operaciones de vacío, termosellado, enfriamiento y descarga. La producción de esta máquina alcanza 40 bolsas/min. La estación de llenado de sólidos de la mesa giratoria de llenado debe combinarse con el dispositivo de dosificación adecuado y recibe materiales sólidos previamente dosificados.
Maquinaria de envasado por termoformado
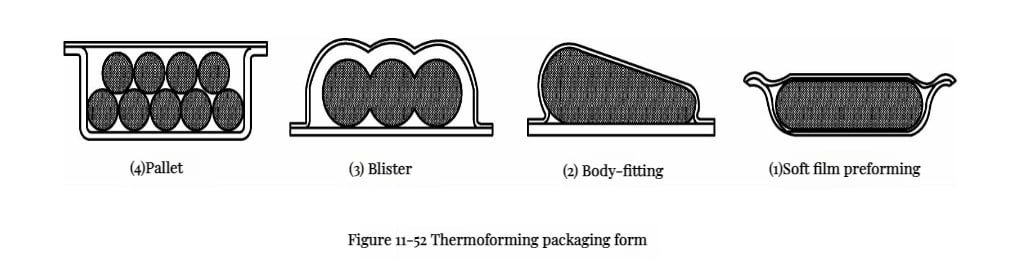
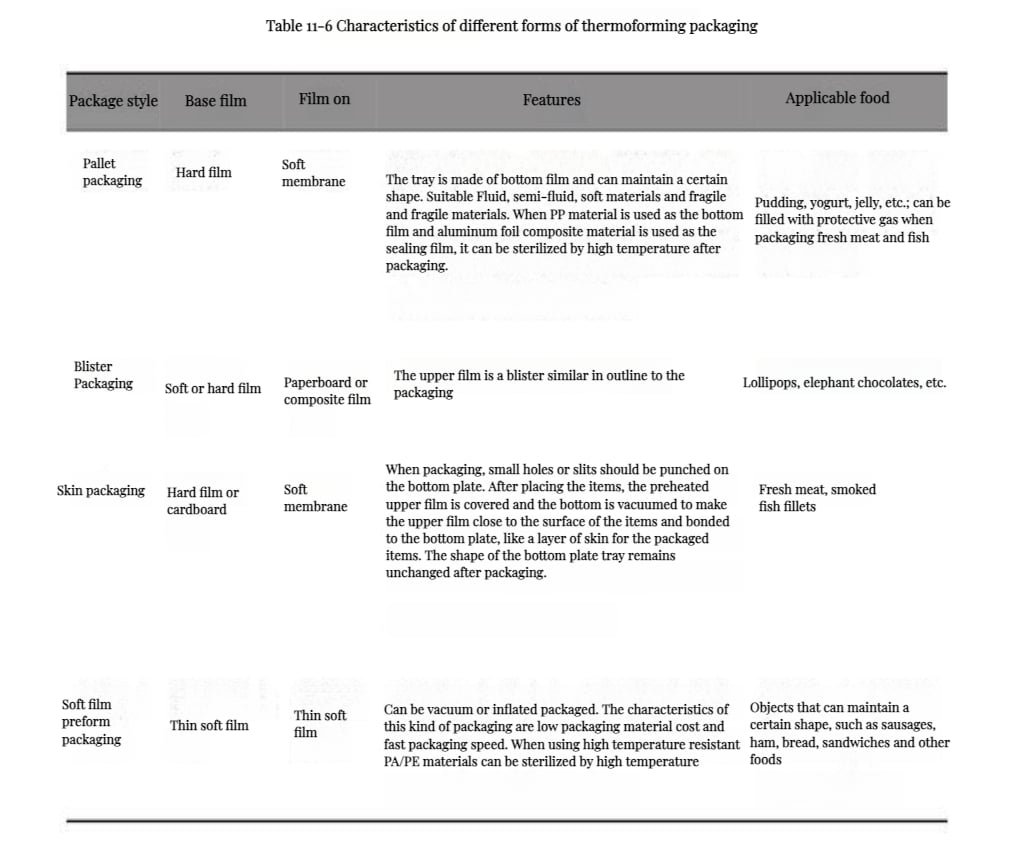
El envasado por termoformado consiste en utilizar láminas termoplásticas como materia prima para fabricar envases que, después del llenado, se sellan con film o material laminar. Existen diversas modalidades de envasado por termoformado. Entre las más comunes se encuentran el envasado en bandejas, el envasado en blíster, el envasado tipo skin y el envasado preformado con film flexible. Las distintas modalidades se muestran en la figura 11-52. La tabla 11-6 presenta las características de cada modalidad de envasado por termoformado.
Los equipos de termoformado son una tecnología madura y están disponibles en numerosos tipos, incluidos modelos manuales, semiautomáticos y completamente automáticos. El proceso de termoformado incluye principalmente la sujeción del material laminar, el calentamiento, la presurización y aplicación de vacío, el enfriamiento y el desmoldeo. Sin embargo, estos equipos solo sirven para fabricar envases, por lo que se requieren equipos adicionales de llenado y sellado para completar todo el proceso de envasado.
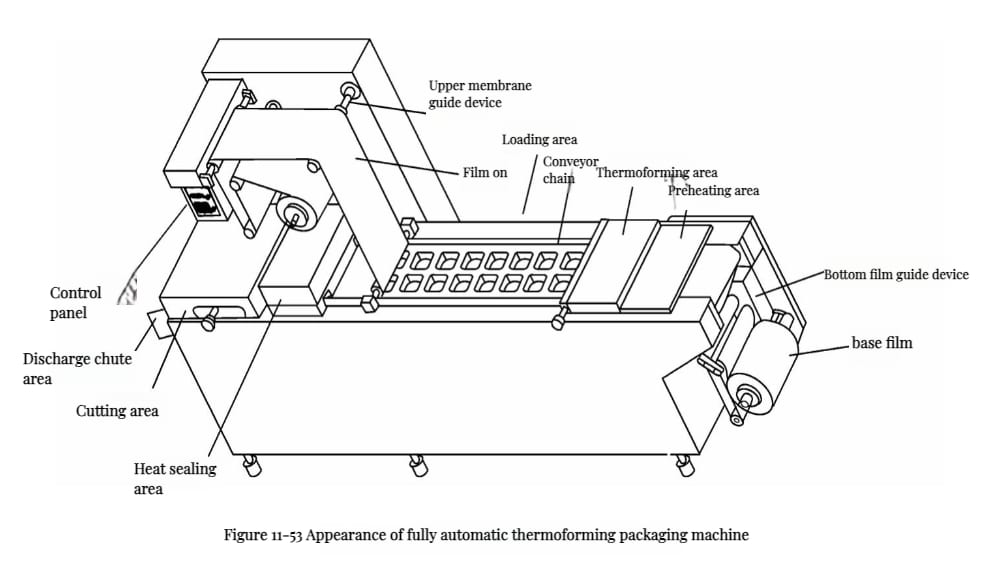
Las envasadoras por termoformado completamente automáticas pueden realizar el termoformado, el llenado y el termosellado en una misma máquina. Utilizan principalmente film termoplástico alimentado desde bobina: el film inferior se termoforma y el film superior realiza el sellado. Para los productores de alimentos y otros fabricantes, no es necesario fabricar previamente las cajas ni solicitar los envases cajas de fabricantes de cajas, integrando varios procesos en una sola operación. Estos modelos de máquinas son potentes, tienen una amplia variedad de aplicaciones y admiten diversas presentaciones de envase (incluidas las que se muestran en la figura 11-52). Se utilizan ampliamente en el envasado de diversos alimentos.
La figura 11-53 muestra el aspecto de una máquina termoformadora de envasado totalmente automática, compuesta por varias partes: sistema de transporte del film, componentes de guiado del film superior e inferior, zona de precalentamiento del film inferior, zona de termoformado, zona de llenado, zona de termosellado, zona de corte y sistema de control.
La figura 11-54 ilustra el flujo del proceso de envasado de una máquina termoformadora de envasado totalmente automática. La máquina completa funciona de manera continua y por pasos, formando con el film de la bobina inferior y sellando con el film de la bobina superior.
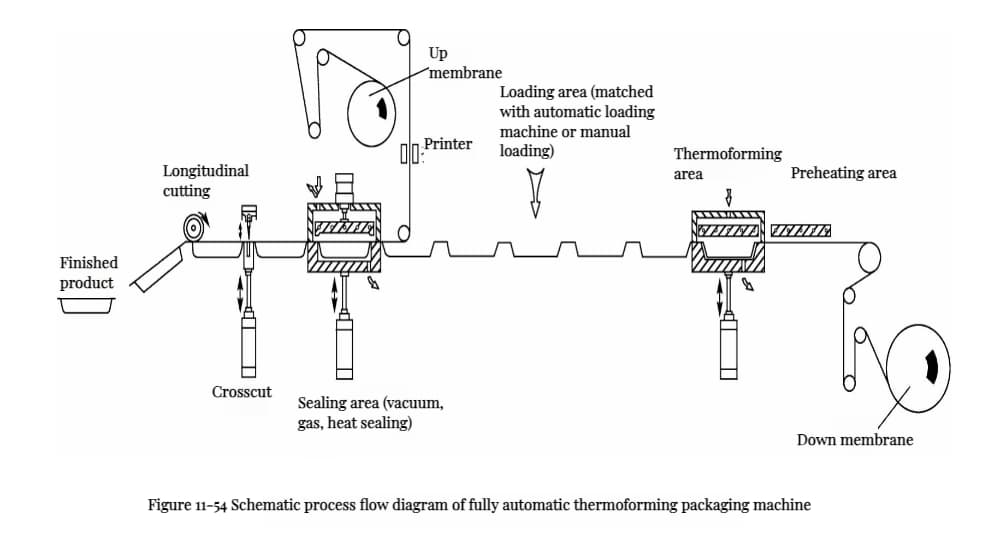
Todo el proceso de envasado se realiza automáticamente en la máquina y, según los requisitos, el llenado puede efectuarse de forma manual o mecánica. Como se observa en el diagrama del proceso, el film de la bobina inferior avanza una distancia fija, pasa por las zonas de precalentamiento y calentamiento, se conforma mediante presión de aire, vacío o punzonado en la zona de formado, se llena con el producto en la zona de llenado y luego entra en la zona de termosellado.
En la zona de termosellado, el film de la bobina superior cubre la caja formada mediante rodillos guía y, si es necesario, se aplica vacío o un tratamiento con gas protector antes del sellado por presión y calor. Por último, el envase adquiere su forma final mediante corte transversal, corte longitudinal y recorte de las esquinas, lo que produce unidades envasadas individualmente con una buena presentación. Los bordes recortados pueden recogerse y retirarse mediante depósitos de almacenamiento por succión o dispositivos de bobinado.