As máquinas de embalagem para alimentos em sacos dividem-se principalmente em duas categorias. A primeira reúne as máquinas de formação, enchimento e selagem (FFS), que utilizam materiais em bobina, como filme de polietileno e filme plástico composto, para formar os sacos, enchê-los com quantidades dosadas de materiais em pó, granulados ou líquidos e, opcionalmente, realizar a desgaseificação, inclusive com reinsuflação, antes da selagem e do corte. A segunda categoria inclui equipamentos de selagem de sacos pré-formados, que realizam apenas o enchimento, a desgaseificação, com possibilidade de reinsuflação, e a selagem, ou somente a selagem dos alimentos ensacados.
Métodos de selagem térmica para filmes plásticos
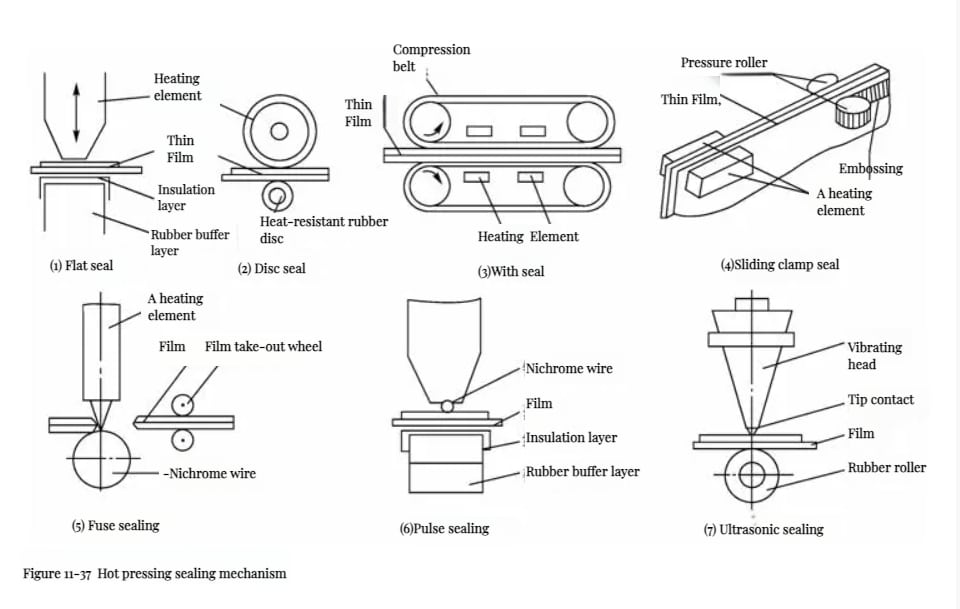
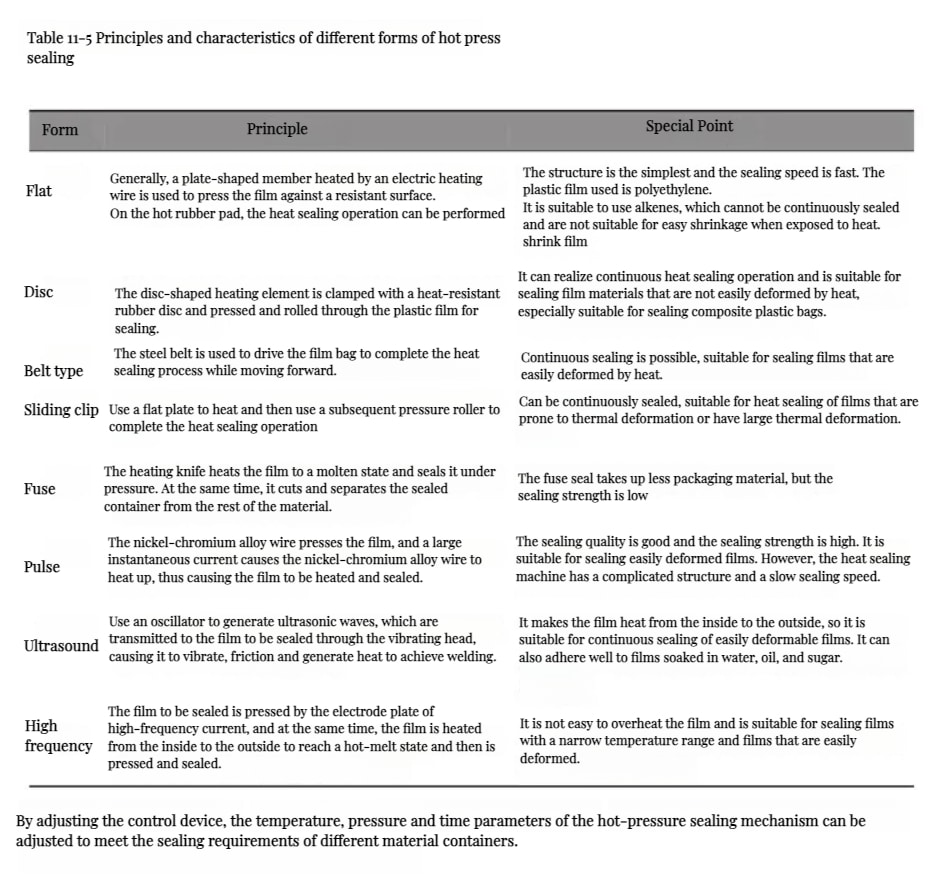
Tanto as máquinas FFS quanto as máquinas de selagem de sacos pré-formados precisam de mecanismos de selagem térmica para selar a embalagem por calor dos materiais. Como mostra a figura 11-37, os métodos comuns de selagem térmica incluem mecanismos de placa plana, rolos, correia, pinça deslizante e corte por fusão. Os princípios e as características dos diferentes métodos de selagem térmica estão relacionados na tabela 11-5. O ajuste dos dispositivos de controle permite regular a temperatura, a pressão e o tempo de atuação do mecanismo de selagem térmica para atender aos requisitos de selagem de recipientes feitos de diferentes materiais.
Máquinas de formação, enchimento e selagem
As máquinas automáticas de formação, enchimento e selagem utilizam materiais de embalagem alimentados por bobina para executar automaticamente todas as operações, como a formação do saco, o enchimento, a selagem e o corte na própria máquina. Esse método é adequado para embalar materiais em pó, granulados, em blocos, fluidos e coloidais, especialmente pequenos produtos alimentícios, bebidas granuladas e alimentos instantâneos. Os materiais de embalagem podem ser filmes plásticos ou filmes compostos. Dependendo do modelo da máquina, os sacos podem ser produzidos com uma ou duas bobinas de filme, sendo mais comum o uso de uma única bobina.
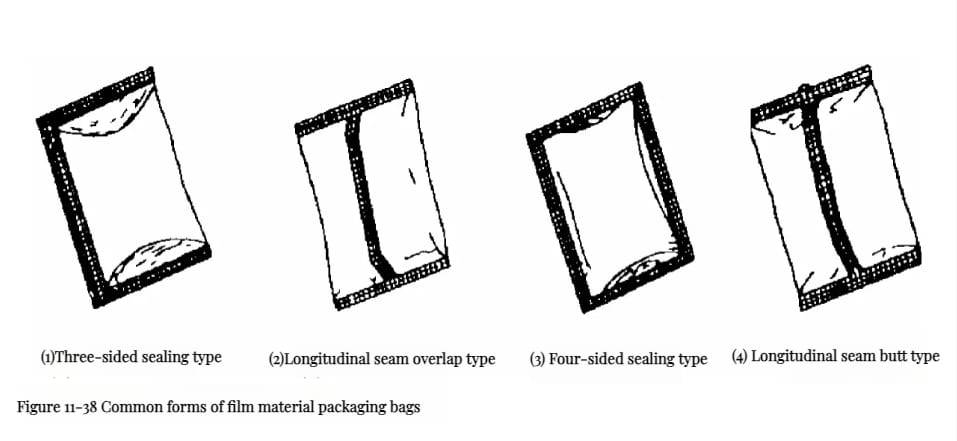
Essas máquinas de embalagem podem produzir sacos de vários tipos, sendo os mais comuns os de selagem traseira com costura central, selagem nos quatro lados e selagem em três lados, como mostra a figura 11-38. A estrutura da máquina de embalagem varia conforme o tipo de saco, mas os principais componentes e princípios de funcionamento são basicamente semelhantes. O processo de embalagem normalmente utilizado por uma máquina formadora, enchedora e seladora é ilustrado na figura 11-39. Naturalmente, dependendo do modelo da máquina, o processo de embalagem e a estrutura podem apresentar pequenas diferenças, mas os princípios de embalagem permanecem praticamente os mesmos.
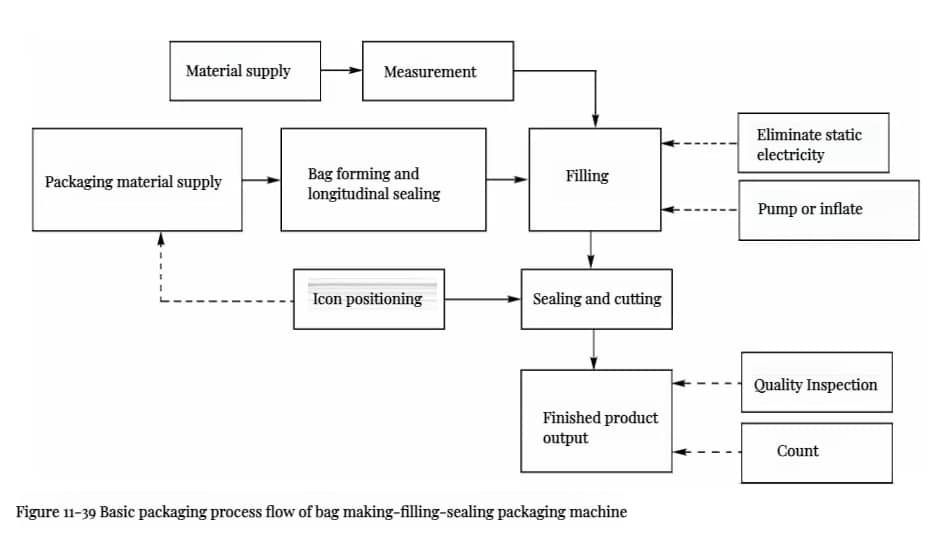
As máquinas formadoras, enchedoras e seladoras de embalagens estão disponíveis em uma ampla variedade. Quanto à configuração geral, são classificadas em verticais e horizontais; quanto ao movimento de formação dos sacos, dividem-se em contínuas e intermitentes.
Composição e estrutura das máquinas de formação, enchimento e selagem
As máquinas formadoras, enchedoras e seladoras de embalagens estão disponíveis em vários modelos para atender a diferentes materiais e especificações de sacos, mas sua composição é basicamente semelhante. Por exemplo, uma típica máquina vertical contínua de formação, enchimento e selagem, como mostra a figura 11-40, é composta principalmente por um sistema de acionamento, um dispositivo de alimentação do filme, um dispositivo de formação e selagem do saco, um dispositivo de alimentação do material e um sistema eletrônico de controle e detecção. Os dispositivos de potência e transmissão instalados no gabinete da máquina acionam e transmitem potência ao mecanismo de selagem vertical rolos, rolos de selagem transversal e dosadores volumétricos. O filme em bobina, instalado no suporte de desbobinamento, pode girar de forma suave e livre. Sob a força de tração, o filme se desenrola e é conduzido por um conjunto de rolos-guia. Os rolos-guia tensionam e esticam o filme, além de corrigir seu alinhamento, garantindo uma alimentação precisa e suave.
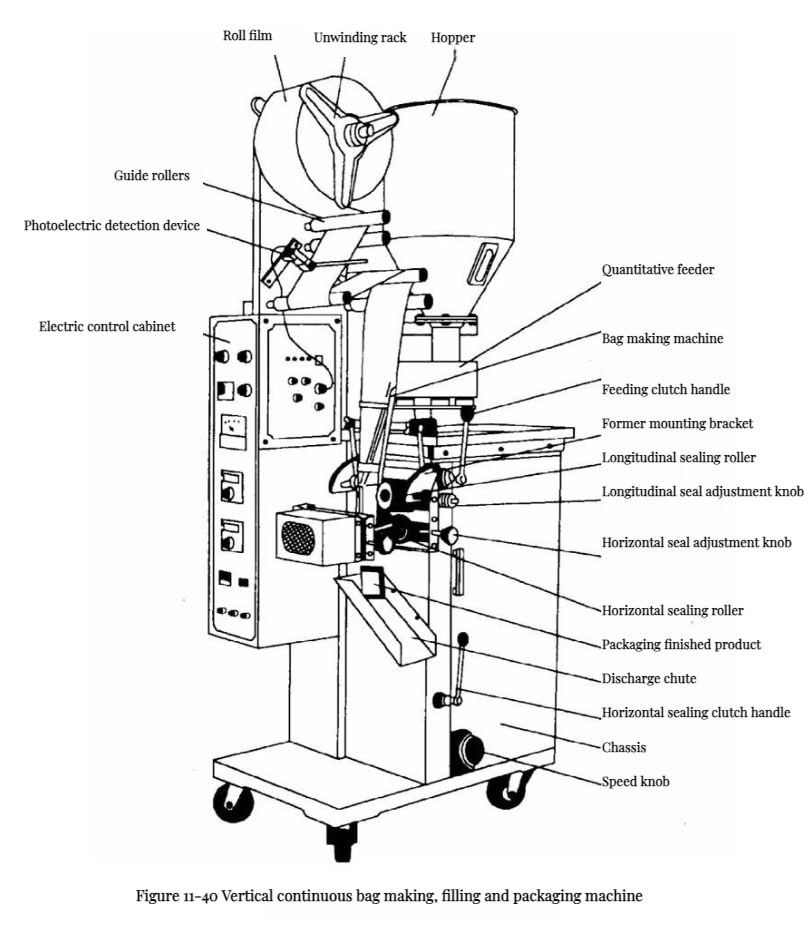
O dispositivo de formação e selagem dos sacos é composto principalmente por um formador de sacos e mecanismos de selagem vertical e horizontal. Diferentes combinações desses três elementos podem produzir sacos de diferentes formatos e com diferentes bordas seladas, o que muitas vezes serve de base para distinguir os diversos tipos de máquinas de embalagem.
O dispositivo de alimentação de material é um dosador volumétrico. Para materiais em pó e granulados, são usados principalmente copos volumétricos ajustáveis para a dosagem. O dosador volumétrico mostrado no diagrama tem uma estrutura de disco rotativo, na qual o material passa da tremonha para o dosador e é medido por vários copos volumétricos distribuídos ao redor da circunferência, sendo então introduzido automaticamente no tubo de filme já formado.
O sistema eletrônico de controle e detecção é o sistema central da máquina de embalagem. No painel de controle elétrico desta máquina, é possível definir parâmetros como a temperatura de selagem vertical, a temperatura de selagem transversal e os dados para a detecção de marcas de registro em filmes impressos, o que desempenha um papel crucial no controle da qualidade da embalagem.
Princípios de formação, enchimento e selagem
-
Princípio de formação, enchimento e selagem horizontal
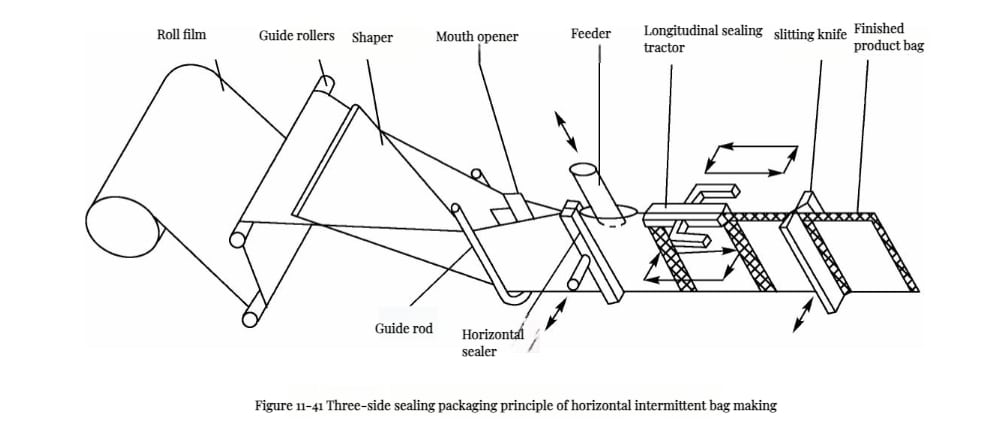
a. Princípio de embalagem dos sacos com selagem em três lados: Conforme ilustrado na figura 11-41, o filme plástico alimentado por bobina entra no formador, onde é moldado em formato de U pelo formador e pelas hastes-guia e aberto por um expansor. Quando o dosador desce até a posição de enchimento, o selador transversal se fecha enquanto o material é dosado; em seguida, o selador transversal e o dosador retornam às posições iniciais. Depois, o selador vertical se fecha para realizar a termosselagem e puxar o filme para a frente no comprimento equivalente a um saco; por fim, a lâmina de corte separa o saco embalado.
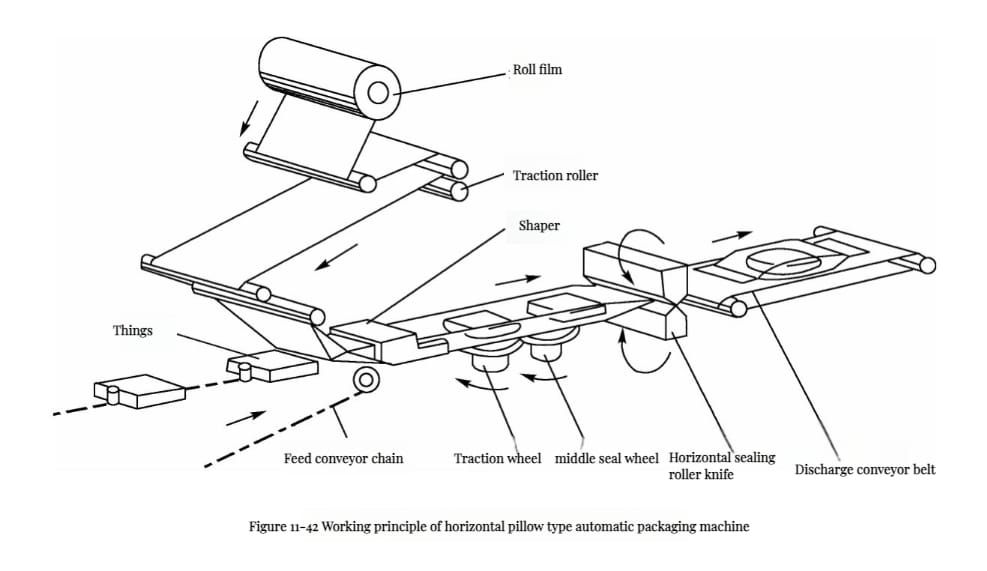
b. Princípio de embalagem dos sacos almofada horizontais: A figura 11-42 mostra o princípio de funcionamento de uma máquina de embalagem horizontal tipo almofada. Esta máquina integra o envolvimento automático, a selagem e o corte em uma operação contínua, o que a torna uma máquina de embalagem de alta eficiência, amplamente utilizada para embalar automaticamente biscoitos, macarrão instantâneo etc. O material de embalagem, seja plástico ou material composto, é alimentado a partir de uma bobina, passa por rolos de tração e é conduzido ao formador. Sob a ação do formador, o filme assume naturalmente a forma de um envoltório tubular. Ao mesmo tempo, os itens a serem embalados são introduzidos no espaço interno desse envoltório pela corrente do transportador de alimentação. O filme tubular avança sob a ação da roda de tração e é selado ao longo da emenda central pela roda de selagem central. Os itens embalados avançam em sincronia com o filme. O produto final é selado e cortado pela lâmina rotativa de selagem transversal, formando o produto embalado, que depois é conduzido para fora pelo transportador de descarga. Devido ao formato de almofada, este método de embalagem é denominado embalagem tipo almofada ou embalagem com emenda central.
Ao usar embalagens com fita de marca colorida, é necessário ajustar o comprimento do papel em tempo real, o que exige um sistema de controle por detecção optoeletrônica para posicionar a marca com precisão.
-
Princípio de formação, enchimento e selagem vertical
a. Princípio da formação intermitente do saco com selagem da costura central: O princípio desta configuração é mostrado na figura 11-43. O filme plástico alimentado por bobina é conduzido até o conformador por rolos-guia e assume uma forma cilíndrica com sobreposição na costura central pela ação do conformador, do tubo de enchimento e do cilindro formador. O tubo de enchimento tem função dupla: externamente, atua como tubo formador do saco e, internamente, como tubo de alimentação.
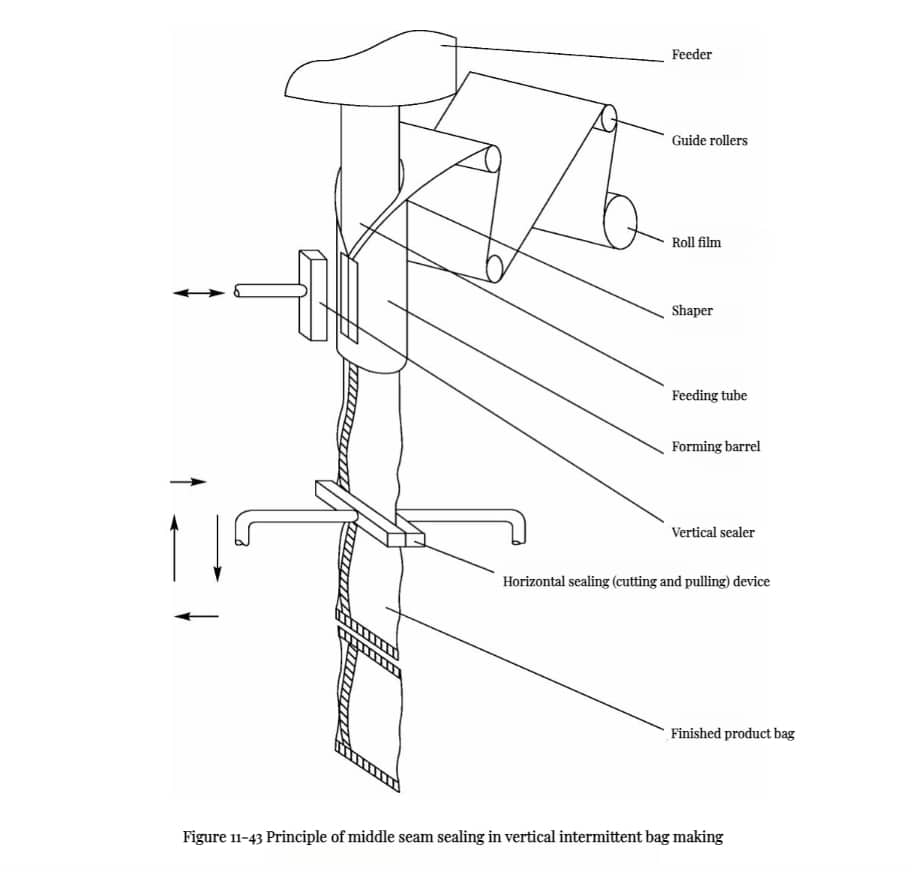
Durante a selagem, o selador vertical pressiona verticalmente o filme sobreposto contra a parede externa do tubo de enchimento e o aquece para formar uma selagem vertical firme. Em seguida, o selador vertical retorna à posição original, e o selador transversal se fecha para selar o filme transversalmente, puxando-o para baixo pelo comprimento de um saco e, depois, selando e cortando na posição final.
Assim, cada selagem transversal pode concluir simultaneamente a selagem da abertura inferior do saco de cima e da abertura superior do saco de baixo. O enchimento do material ocorre enquanto o filme é puxado para baixo.
b. Princípio de formação do saco com quatro selagens: Este tipo de máquina de embalagem pode produzir sacos com quatro selagens usando duas bobinas de filme para formar os sacos ou apenas uma bobina. Quando são usadas duas bobinas, elas ficam dispostas simetricamente à esquerda e à direita. Cada filme é conduzido por seus respectivos rolos-guia até o rolo de selagem longitudinal, onde ambos convergem junto ao tubo-guia. À medida que os filmes são puxados, suas bordas são seladas, formando duas costuras longitudinais. Depois que o rolo de selagem transversal se fecha, o material é introduzido pelo dosador. Em seguida, ocorrem a selagem transversal e o corte, separando os sacos de embalagem superior e inferior.
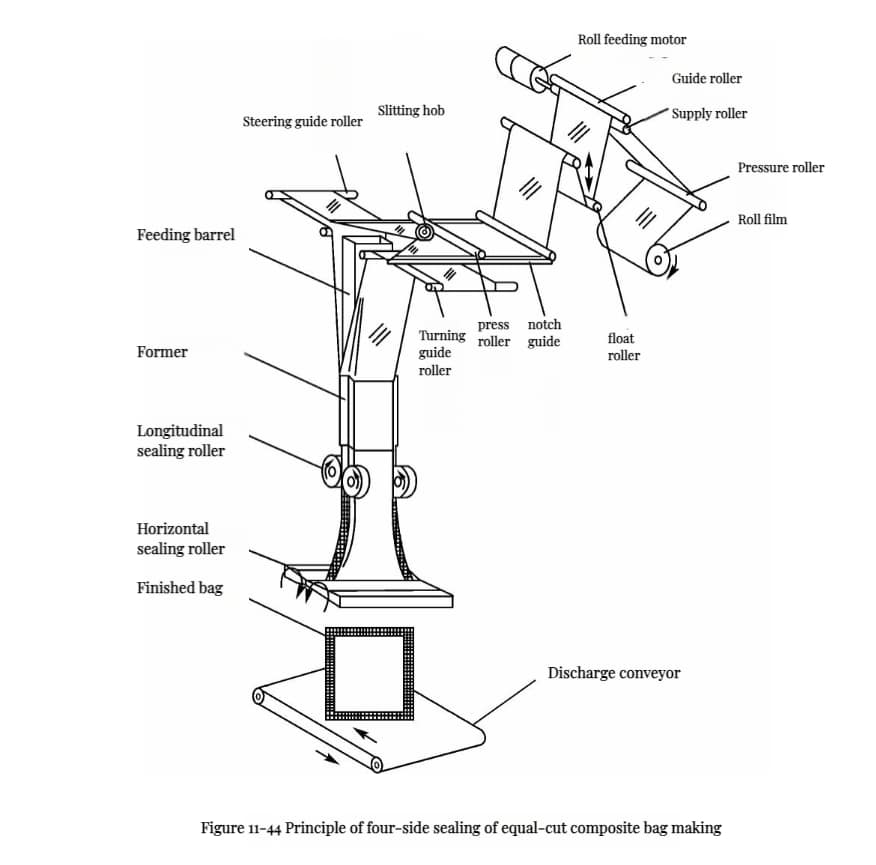
A máquina para formar sacos com quatro selagens usando uma única bobina de filme (como mostrado na figura 11-44) utiliza apenas uma bobina para formar os sacos. O processo começa com a divisão do filme ao centro e, depois, com a união das duas metades.
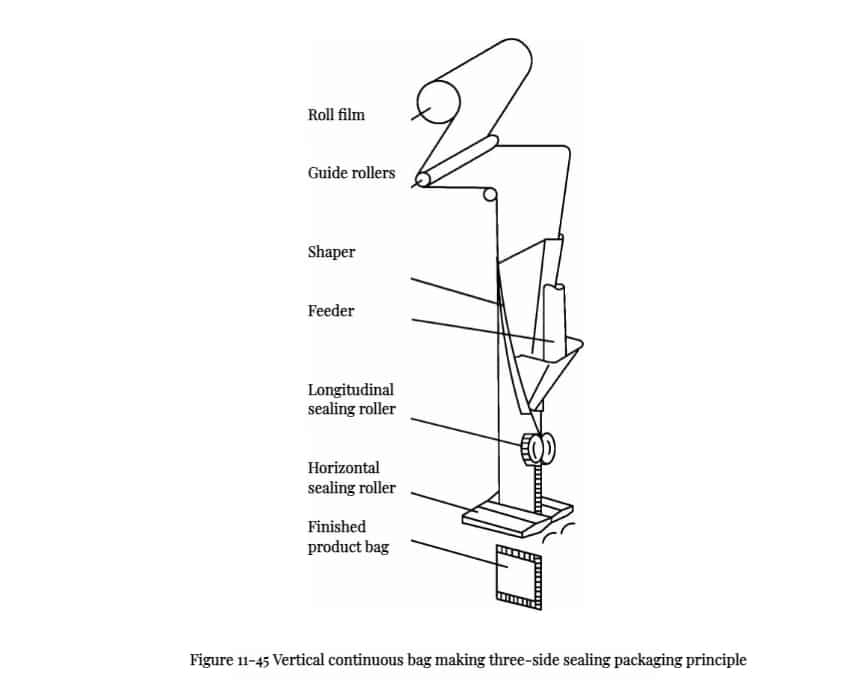
c. Princípio de formação de sacos com três selagens usando uma única bobina de filme: Esta embalagem utiliza uma única bobina de filme para formar o saco. Há dois tipos de saco. No primeiro, a selagem longitudinal é feita na lateral do conformador para formar um saco com três selagens (como mostrado na figura 11-45). Por motivos estéticos, pode-se adicionar outro par de rolos de selagem longitudinal ao outro lado do saco, dobrado longitudinalmente, para realizar a chamada “selagem falsa”, resultando em um saco com quatro selagens.
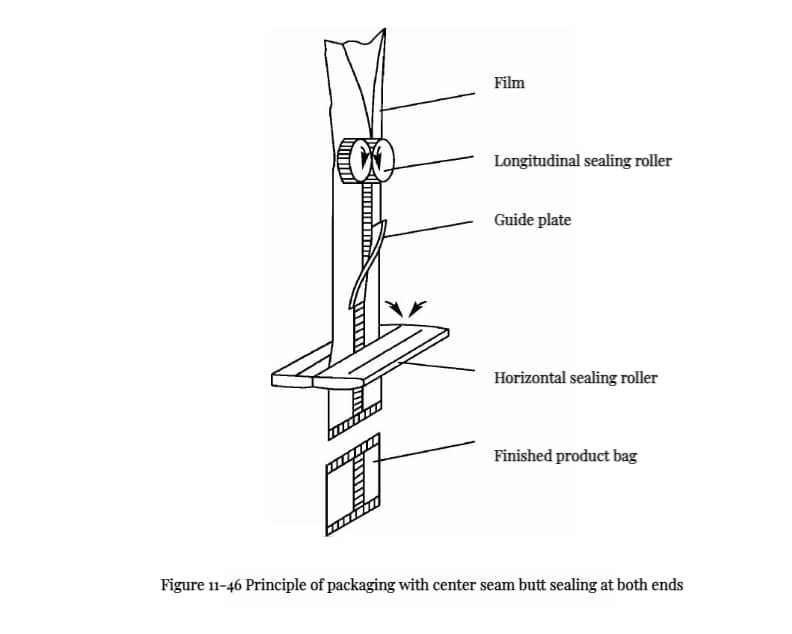
O outro tipo de saco com três selagens, conhecido normalmente como “embalagem tipo almofada”, é ilustrado na figura 11-46. Depois de passar pelo conformador, o filme de embalagem é puxado e selado longitudinalmente pelo rolo de selagem longitudinal. Em seguida, passa por uma placa-guia e é selado e cortado pelo rolo de selagem transversal, disposto perpendicularmente à selagem longitudinal, formando um saco dobrado com costura central e ambas as extremidades seladas.
Máquinas seladoras de sacos pré-formados
As máquinas seladoras de sacos pré-formados são usadas para selar sacos plásticos pré-formados já cheios. Entre os equipamentos de selagem comuns estão as máquinas seladoras padrão, as máquinas de embalagem a vácuo e as máquinas de embalagem a vácuo com injeção de gás. A máquina seladora padrão, composta principalmente por um dispositivo de selagem térmica de estrutura simples, não será abordada em mais detalhes aqui.
Em geral, as máquinas de embalagem a vácuo também podem realizar embalagens com injeção de gás. Ou seja, o vácuo e a injeção de gás geralmente podem ser realizados na mesma máquina. As máquinas de embalagem a vácuo com injeção de gás podem ser divididas em modelos intermitentes e contínuos.
Máquinas intermitentes de embalagem a vácuo com injeção de gás
As máquinas de embalagem a vácuo com injeção de gás utilizam sacos de filme composto. Após o enchimento, o operador posiciona os sacos sobre a barra de selagem térmica da câmara de vácuo e fecha a tampa para executar automaticamente o vácuo, a injeção de gás e a selagem. O tamanho dos sacos de embalagem pode variar dentro dos limites da câmara de vácuo, assim como a quantidade de sacos processados em cada operação. A máquina é adequada para sólidos, grânulos, semifluidos e líquidos. Por oferecer uma operação prática e flexível, é amplamente utilizada em fábricas de produtos alimentícios.
Tipos de máquinas intermitentes de embalagem a vácuo com injeção de gás
Os tipos comuns de máquinas intermitentes de embalagem a vácuo com injeção de gás são ilustrados na figura 11-47 e incluem os modelos de mesa, de câmara dupla, de câmara única e inclinados. As máquinas de câmara dupla também podem ser divididas em modelos com uma ou duas tampas. A pressão absoluta mínima das máquinas de embalagem a vácuo é de 1~2kPa, e a capacidade da máquina depende da quantidade e do comprimento das barras de selagem térmica e do tempo de operação, com 2~4 operações por minuto.
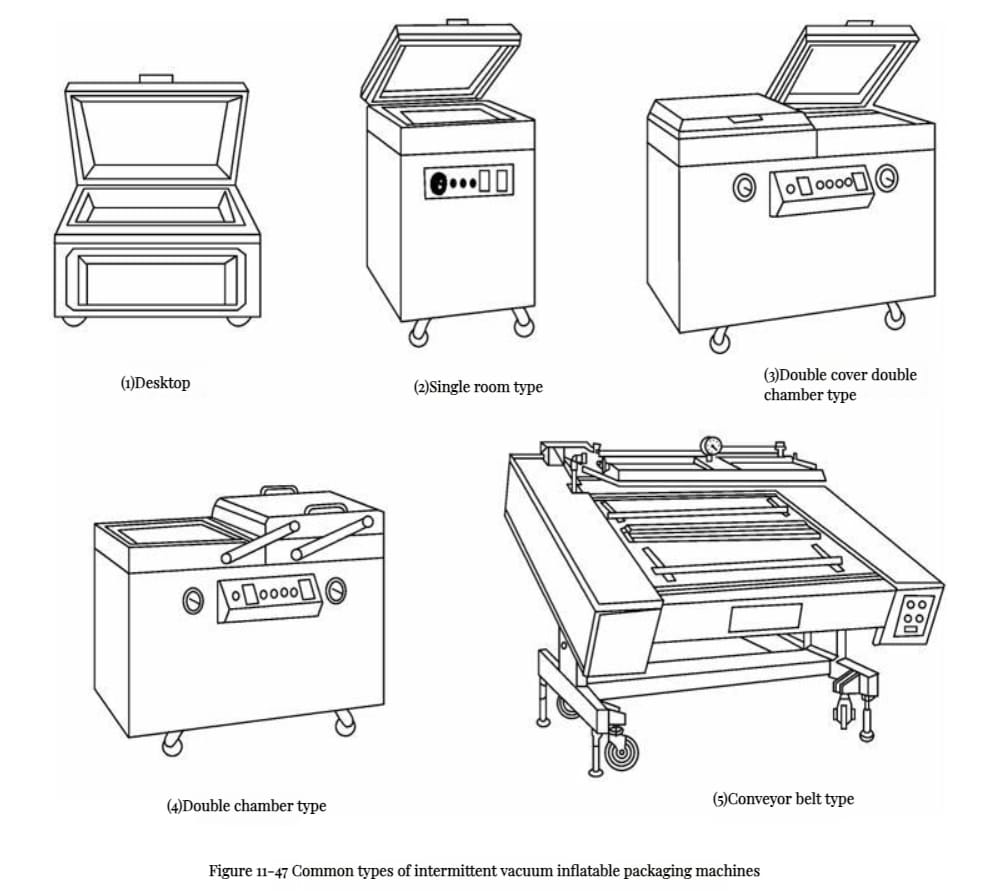
As máquinas de mesa e de câmara única geralmente têm apenas uma barra de selagem térmica, de comprimento limitado, e por isso apresentam menor capacidade de produção. São usadas com frequência em laboratórios e na produção de pequenos lotes. As máquinas de embalagem a vácuo com injeção de gás de câmara dupla compartilham um conjunto de dispositivos de vácuo e injeção de gás entre as duas câmaras, o que proporciona maior eficiência de produção do que as máquinas de mesa e de câmara única.
Cada câmara de uma máquina seladora de câmara única normalmente tem apenas uma barra de selagem térmica, enquanto cada câmara de uma máquina de câmara dupla tem duas. Portanto, se o comprimento do saco de embalagem não ultrapassar metade da distância entre as duas barras de selagem térmica, a quantidade de sacos selados por operação poderá ser o dobro da processada por uma máquina de câmara única. Além disso, enquanto uma câmara da máquina seladora de câmara dupla realiza a selagem a vácuo, na outra podem ser colocados ou retirados os sacos de embalagem, aumentando assim a eficiência da operação de selagem.
As Figuras 11-47(1) a (4) mostram que a superfície inferior da câmara de vácuo da máquina de embalagem geralmente é horizontal. Essa configuração dificulta a colocação, na câmara de vácuo, de produtos com muito caldo antes da selagem. Por isso, é necessário manter, no momento adequado, a boca do saco de embalagem que será selado elevada a uma determinada altura acima da placa inferior da câmara de vácuo; caso contrário, o caldo contido no saco escorrerá para fora. Em geral, esse tipo de máquina de embalagem não é adequado para a produção em massa de produtos com muito caldo.
O tipo com transportador de correia, também conhecido como tipo inclinado, de embalagem a vácuo com injeção de gás a máquina difere da máquina de embalagem a vácuo com injeção de gás do tipo mesa de operação mencionada acima principalmente por usar um transportador para levar os itens a serem selados até a câmara de vácuo; a tampa da câmara fecha e abre automaticamente, aumentando consideravelmente o nível de automação e a taxa de produção.
No entanto, assim como no tipo mesa de operação, ainda é necessário posicionar manualmente os sacos de embalagem e distribuí-los adequadamente ao longo do comprimento útil da barra de selagem térmica para realizar sem problemas a selagem a vácuo ou com injeção de gás. Além disso, como mostra a figura 11-47(5), o plano principal da máquina do tipo máquina de embalagem com transportador é inclinado, o que evita que o caldo escorra durante a selagem de produtos com grande quantidade de caldo.
Princípio de funcionamento das máquinas intermitentes de embalagem a vácuo com injeção de gás
A máquina intermitente de máquina de embalagem a vácuo com injeção de gás (exceto a máquina de embalagem a vácuo com injeção de gás do tipo transportador, equipada com um sistema de transporte para os sacos de embalagem) é composta principalmente pelo corpo da máquina, pela câmara de vácuo, pelo dispositivo de selagem térmica, pelo mecanismo de elevação da tampa da câmara, pelo sistema de vácuo e pelo equipamento de controle eletrônico.
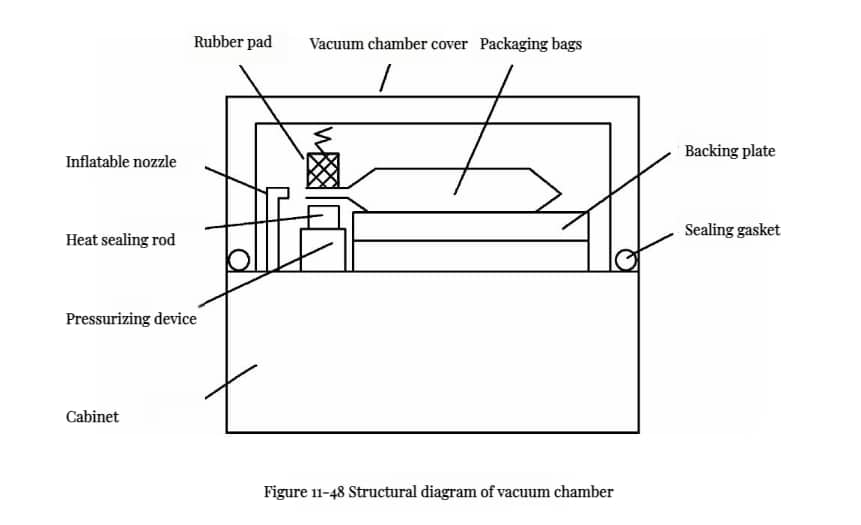
A câmara de vácuo é uma parte essencial da máquina intermitente de máquina de embalagem a vácuo com injeção de gás, pois toda a operação de selagem é realizada nela. Uma câmara de vácuo típica é mostrada na figura 11-48.
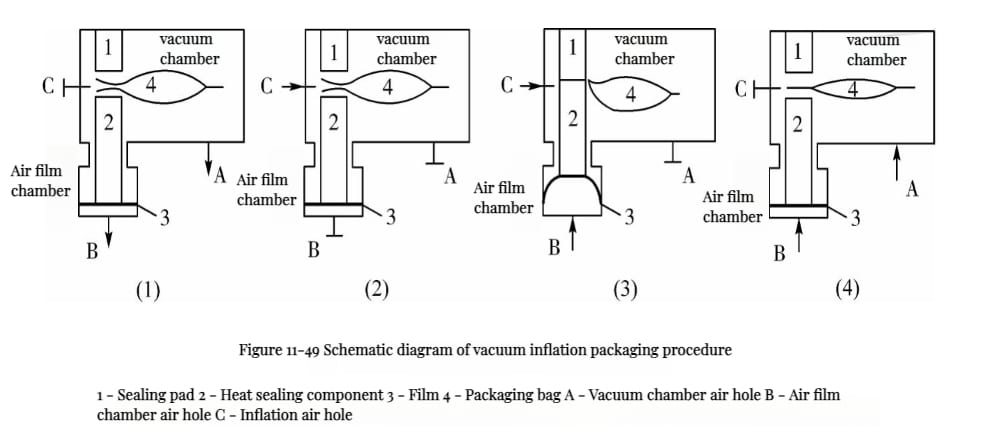
O princípio da selagem a vácuo com injeção de gás pode ser explicado com a figura 11-49. A parte superior da câmara da membrana pneumática se comunica com a câmara de vácuo. O componente de selagem térmica 2 fica embutido na câmara da membrana pneumática e é posicionado pelas ranhuras dos dois lados da parte superior dessa câmara, o que permite seu movimento vertical.
Depois que o saco de embalagem é preenchido com o produto, ele é colocado na câmara de vácuo, com a boca apoiada de forma plana sobre o componente de selagem térmica 2. Depois de fechar a tampa, observa-se que a boca do saco fica entre o componente de selagem térmica 2 e a almofada de selagem 1. A operação de embalagem é iniciada e, dentro da câmara de vácuo, as etapas de (1) formação de vácuo, (2) injeção de gás, (3) selagem térmica e (4) ventilação completam um ciclo de selagem.
a. Formação de vácuo: Como mostra a figura 11-49(1), o ar da câmara de vácuo é extraído pelo orifício de ar A e, simultaneamente, o ar da câmara inferior da membrana pneumática também é extraído pelo orifício de ar B. Isso equilibra a pressão entre a câmara inferior da membrana pneumática e a câmara de vácuo, evitando uma diferença de pressão na qual a pressão da câmara inferior seja maior que a da câmara de vácuo. Essa diferença faria a membrana 3 se expandir e empurraria o componente de selagem térmica 2 para cima, prendendo a boca do saco e impedindo a extração do ar de seu interior. Após a extração do ar, o vácuo deve atingir de -0.097 a -0.0987MPa.
b. Injeção de gás: Como mostra a figura 11-49(2), após a formação de vácuo, A e B são fechados, e o orifício de ar C é conectado ao cilindro de gás inerte para injetar o gás. A pressão de injeção deve ser, preferencialmente, de 3~6kPa, e a quantidade de gás é controlada por um relé temporizador. Após a injeção de gás, o nível de vácuo na câmara deve ser controlado entre -0.097 e -0.094MPa.
Vale mencionar que, se o produto a ser selado for um alimento cozido em saco que serão submetidos posteriormente à esterilização térmica, não é necessário insuflar ar. Portanto, esta etapa pode ser omitida, passando diretamente para a operação seguinte de termosselagem e resfriamento.
c. Termosselagem e resfriamento: Como mostrado na figura 11-49(3), A e C são fechadas, enquanto B é aberta e conectada à atmosfera. Devido à diferença entre a pressão atmosférica e a pressão no interior da câmara de vácuo, a membrana de borracha 3 se projeta, empurrando o componente de termosselagem 2 para cima e pressionando a boca do saco contra a almofada de selagem 1. Ao mesmo tempo que B é ventilada, a barra de termosselagem recebe corrente elétrica e aquece, realizando a termosselagem da boca do saco sob pressão. Após determinado tempo de termosselagem, a alimentação elétrica da barra é desligada para que ela esfrie naturalmente, enquanto a boca do saco permanece pressionada, formando uma selagem firme após um breve resfriamento.
d. Ventilação: Como mostrado na figura 11-49(4), C é fechada, enquanto A e B são conectadas simultaneamente à atmosfera, permitindo que o ar preencha a câmara de vácuo. Isso equilibra a pressão com o ambiente externo, permitindo abrir a tampa da câmara sem dificuldade e retirar os itens embalados, concluindo o processo de embalagem.
Máquina de embalagem a vácuo rotativa
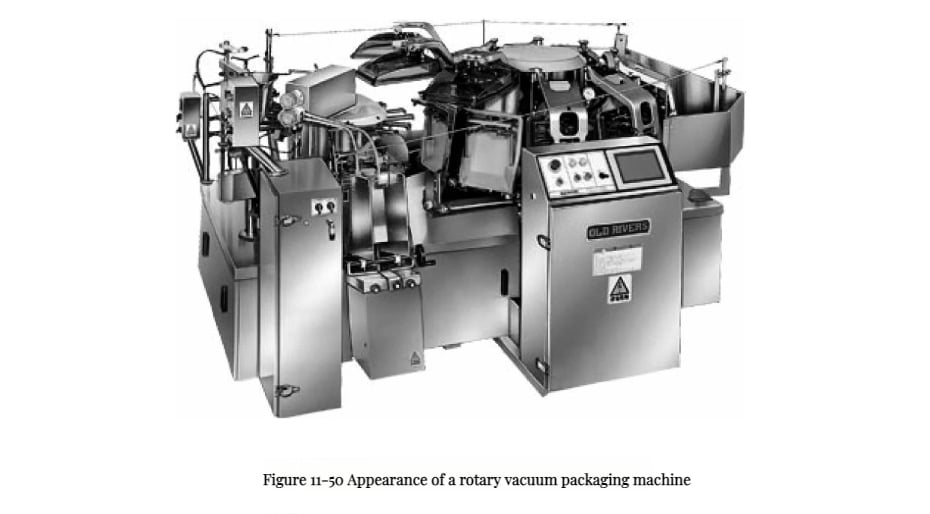
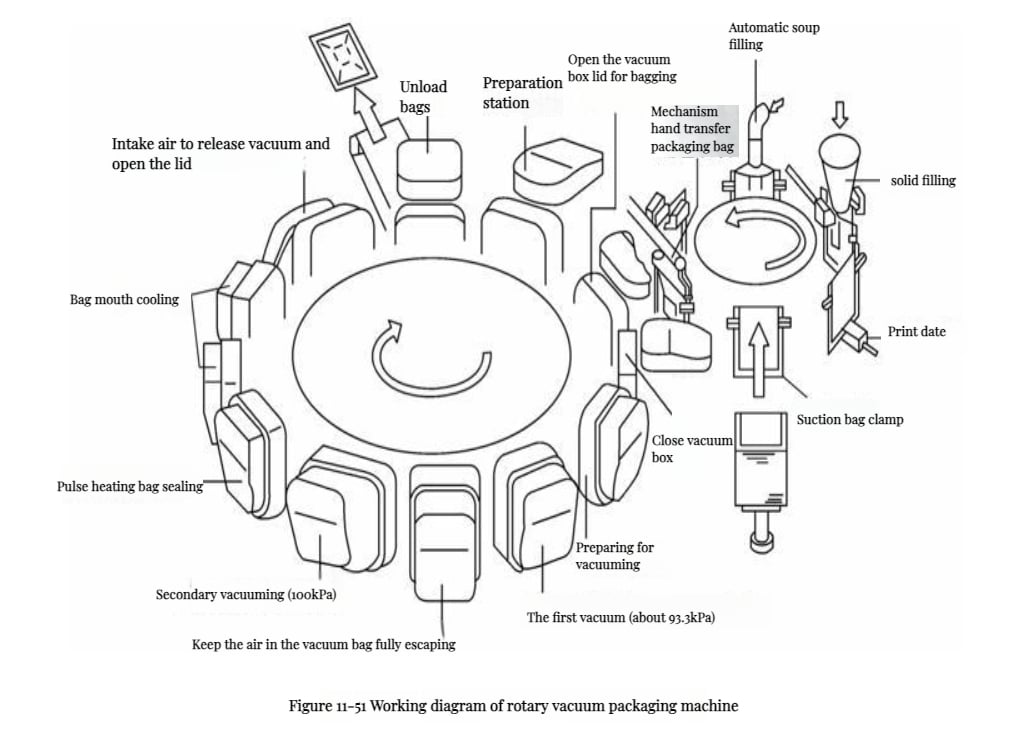
A aparência e o princípio de funcionamento de uma determinada máquina de embalagem a vácuo rotativa são mostrados nas figuras 11-50 e 11-51, respectivamente. A máquina é composta por uma mesa giratória de enchimento e evacuação a vácuo, com um braço mecânico que transfere os sacos já cheios da mesa giratória de enchimento para a câmara de vácuo da mesa giratória de evacuação.
A mesa giratória de enchimento possui 6 estações e executa automaticamente 5 ações: alimentação do saco, impressão, abertura do saco, enchimento com materiais sólidos e injeção de caldo. A mesa giratória de evacuação possui 12 câmaras de vácuo independentes. Ao longo de um ciclo da mesa, cada saco passa pelas etapas de evacuação a vácuo, termosselagem, resfriamento e descarga. A produção desta máquina chega a 40 sacos/min. A estação de enchimento de sólidos da mesa giratória de enchimento deve ser combinada com um dispositivo de dosagem adequado para receber materiais sólidos previamente dosados.
Máquinas de embalagem por termoformagem
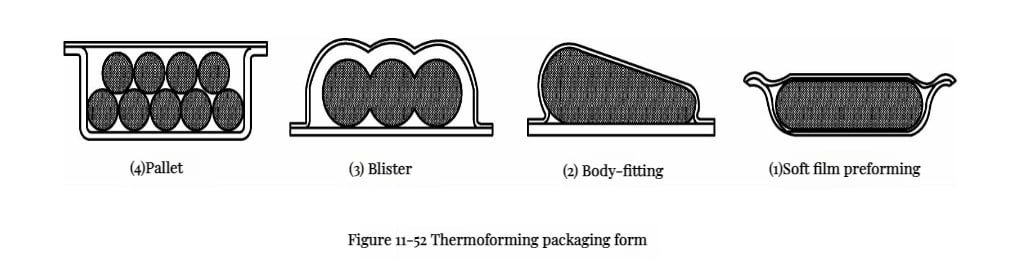
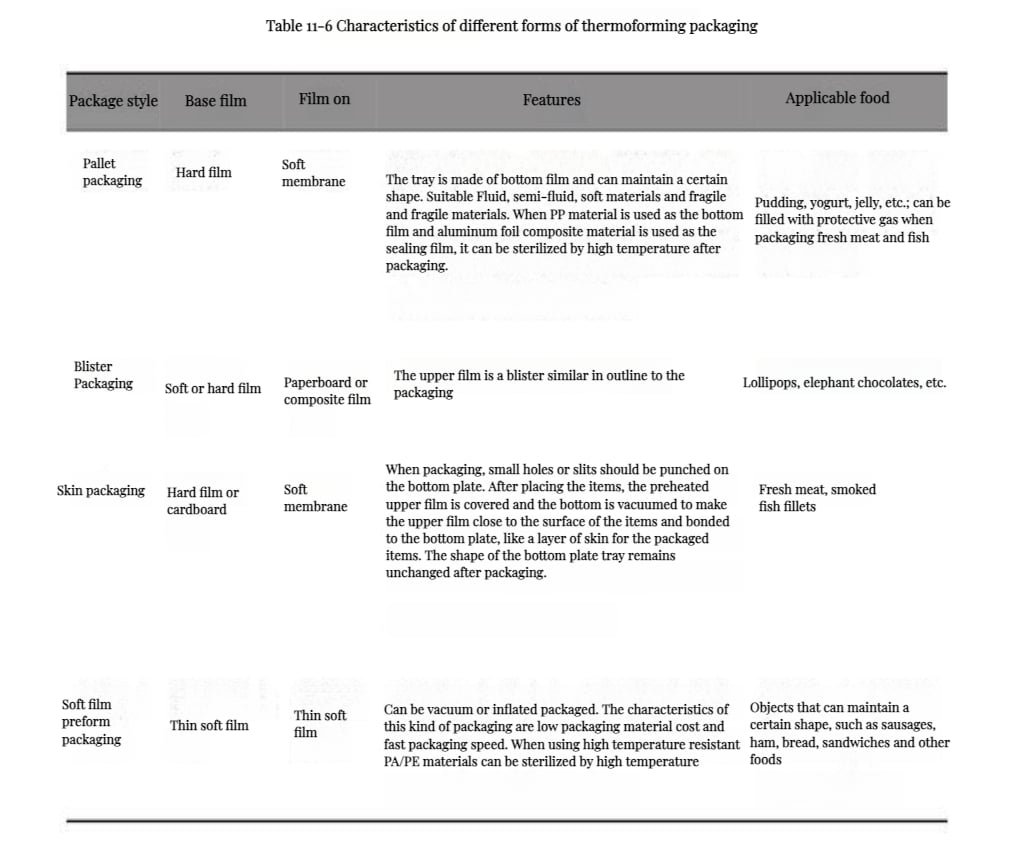
A embalagem por termoformagem utiliza materiais termoplásticos em folha como matéria-prima para fabricar recipientes que, após o enchimento, são selados com filme ou material em folha. Existem várias formas de embalagem por termoformagem. Entre as mais comuns estão a embalagem em bandeja, a embalagem blister, a embalagem skin e a embalagem pré-formada com filme flexível. As diferentes formas são mostradas na figura 11-52. A tabela 11-6 apresenta as características de cada forma de embalagem por termoformagem.
Os equipamentos de termoformagem são uma tecnologia consolidada e estão disponíveis em vários tipos, incluindo modelos manuais, semiautomáticos e totalmente automáticos. O processo de termoformagem inclui principalmente a fixação do material em folha, o aquecimento, a aplicação de pressão e vácuo, o resfriamento e a desmoldagem. No entanto, o equipamento de termoformagem destina-se apenas à fabricação de recipientes de embalagem e requer equipamentos adicionais de enchimento e selagem para concluir todo o processo de embalagem.
As máquinas automáticas de embalagem por termoformagem podem realizar a termoformagem, o enchimento e a termosselagem na mesma máquina. Elas utilizam principalmente filme termoplástico alimentado em bobina, com o filme inferior formando o recipiente e o filme superior fazendo a selagem. Para fabricantes de alimentos e outros produtos, não há necessidade de fabricar previamente as caixas nem encomendar embalagens caixas de fabricantes de caixas, integrando vários processos de uma só vez. Esses modelos de máquina são potentes, têm ampla aplicação e oferecem versatilidade nos formatos de embalagem (incluindo os formatos mostrados na Figura 11-52), sendo amplamente utilizados em diversos tipos de embalagem de alimentos.
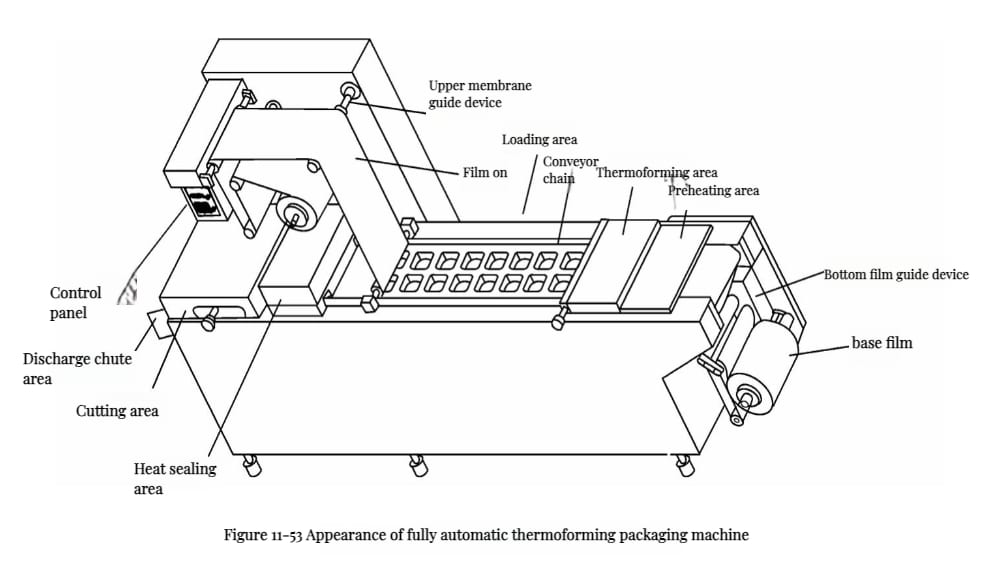
A Figura 11-53 mostra o aspecto de uma máquina de embalagem por termoformagem totalmente automática, composta por várias partes: sistema de transporte do filme, componentes de guiamento dos filmes superior e inferior, área de pré-aquecimento do filme inferior, área de termoformagem, área de enchimento, área de selagem térmica, área de corte e sistema de controle.
A Figura 11-54 ilustra o fluxo do processo de embalagem de uma máquina de embalagem por termoformagem totalmente automática. Todo o equipamento opera com avanço contínuo em passos, usando o filme da bobina inferior para a conformação e o filme da bobina superior para a selagem.
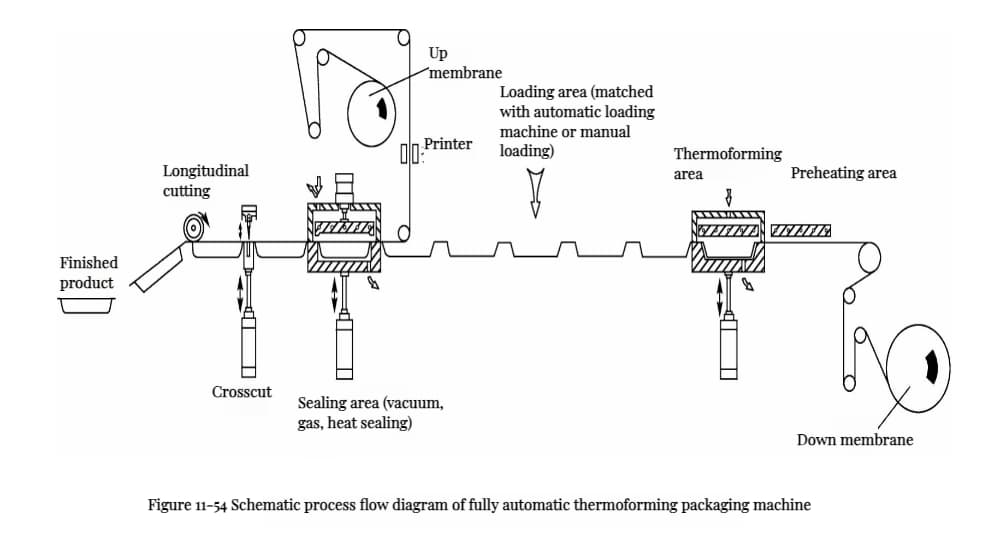
Todo o processo de embalagem é realizado automaticamente pela máquina e, conforme os requisitos, o enchimento pode ser feito manualmente ou por meios mecânicos. Como mostra o diagrama do processo, o filme da bobina inferior é tracionado por uma distância fixa, passa pelas áreas de pré-aquecimento e aquecimento, é conformado por pressão de ar, vácuo ou puncionamento na área de conformação, recebe o material na área de enchimento e, em seguida, entra na área de selagem térmica.
Na área de selagem térmica, o filme da bobina superior cobre a caixa conformada por meio de rolos-guia e, se necessário, aplica-se vácuo ou tratamento com gás de proteção antes da selagem por prensagem a quente. Por fim, a embalagem recebe sua forma final por meio de corte transversal, corte longitudinal e aparo dos cantos, formando produtos embalados individuais com bom acabamento. As aparas podem ser recolhidas e removidas por reservatórios de coleta por sucção ou dispositivos de enrolamento.