Les machines d’emballage pour produits alimentaires en sachets se divisent principalement en deux catégories. La première comprend les machines de formage-remplissage-scellage (FFS), qui utilisent des matériaux en bobine, tels que le film de polyéthylène ou le film plastique composite, pour former les sachets et les remplir avec une quantité dosée de produits en poudre, granulaires ou liquides. Avant le scellage et la découpe, elles peuvent aussi effectuer un dégazage, avec réinjection de gaz possible. La deuxième catégorie comprend les équipements de scellage de sachets préformés, qui effectuent le remplissage, le dégazage, avec réinjection de gaz possible, et le scellage des produits alimentaires en sachets, ou uniquement leur scellage.
Méthodes de thermoscellage des films plastiques
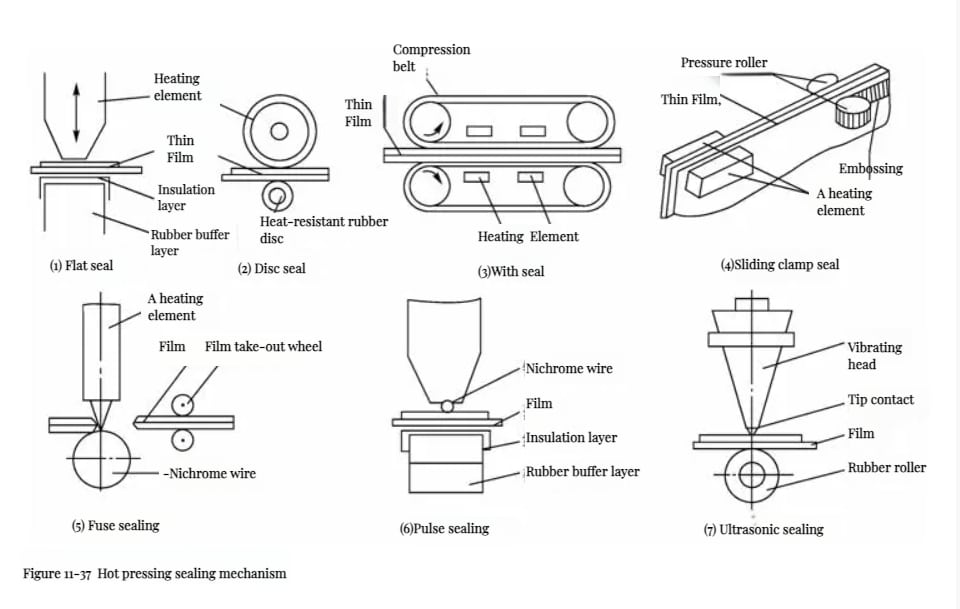
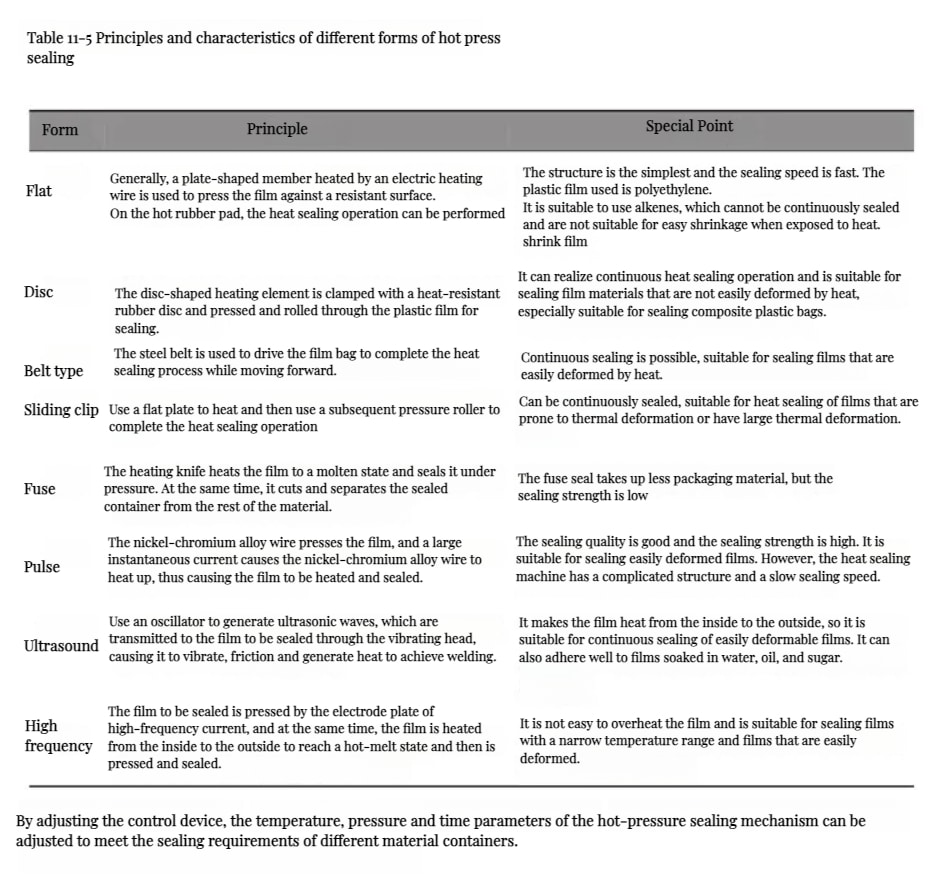
Les machines FFS comme les machines de scellage de sachets préformés nécessitent un mécanisme de thermoscellage pour sceller à chaud les matériaux d’emballage. Comme illustré à la figure 11-37, les méthodes courantes de thermoscellage comprennent les mécanismes à plaques planes, à rouleaux, à bandes, à pinces coulissantes et de découpe par fusion. Les principes et caractéristiques des différentes méthodes de thermoscellage sont présentés dans le tableau 11-5. Le réglage des dispositifs de commande permet de réguler la température, la pression et la durée d’action du mécanisme de thermoscellage afin de répondre aux exigences de scellage de contenants fabriqués dans différents matériaux.
Machines d’emballage par formage-remplissage-scellage
Les machines automatiques d’emballage par formage-remplissage-scellage utilisent des matériaux d’emballage alimentés depuis une bobine pour effectuer automatiquement toutes les opérations d’emballage sur la machine, notamment la formation des sachets, le remplissage, le scellage et la découpe. Cette méthode convient au conditionnement de produits en poudre, granulaires, en morceaux, fluides et colloïdaux, notamment aux petits produits alimentaires, aux boissons granulées et aux aliments instantanés. Les matériaux d’emballage peuvent être des films plastiques ou des films composites. Selon le modèle de machine, les sachets peuvent être fabriqués à partir d’un seul rouleau de film ou de deux rouleaux de film, la première configuration étant la plus courante.
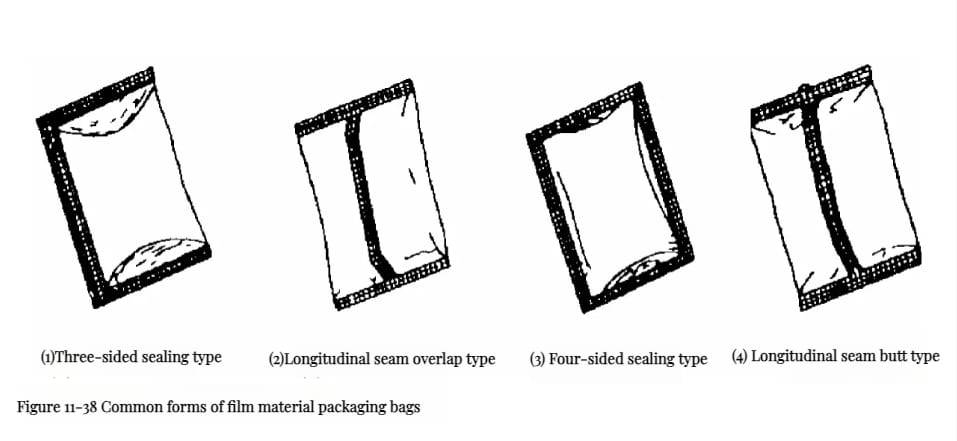
Ces machines d’emballage peuvent produire des sachets de différents types. Les plus courants sont les sachets à soudure dorsale centrale, à quatre soudures et à trois soudures, comme illustré à la figure 11-38. La structure de la machine d’emballage varie selon le type de sachet, mais ses principaux composants et principes de fonctionnement restent fondamentalement similaires. Le processus d’emballage généralement utilisé par une machine de formage-remplissage-scellage est illustré à la figure 11-39. Selon le modèle de machine, le processus d’emballage et la structure peuvent naturellement varier légèrement, mais les principes d’emballage restent globalement identiques.
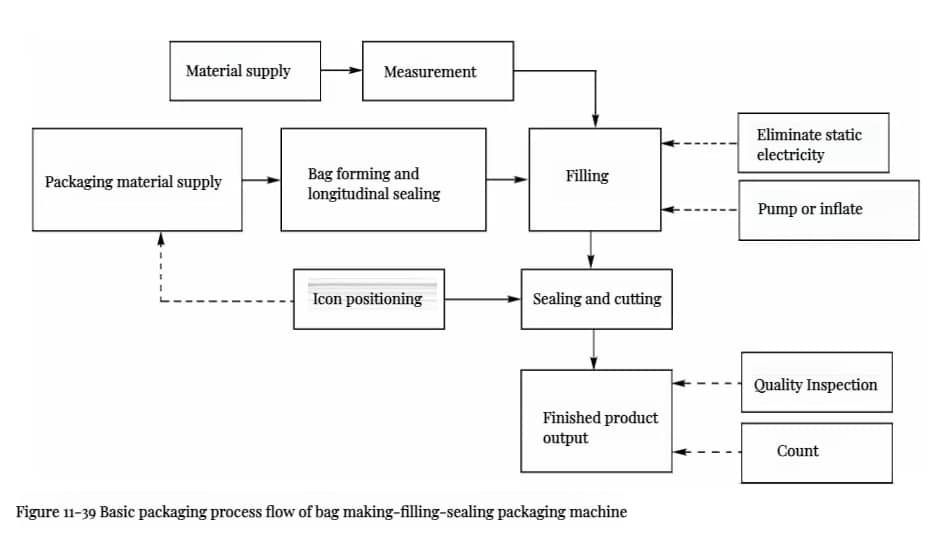
Les machines de formage-remplissage-scellage se déclinent en de nombreuses variantes. Selon leur conception générale, elles présentent un layout vertical ou horizontal. Selon le mouvement de formation des sachets, elles fonctionnent en continu ou par intermittence.
Composition et structure des machines d’emballage par formage-remplissage-scellage
Les machines de formage-remplissage-scellage destinées à l’emballage sont proposées en différents modèles adaptés aux divers matériaux et aux différentes spécifications de sachets, mais leur composition reste fondamentalement similaire. Par exemple, une machine verticale continue de formage-remplissage-scellage, comme illustré à la figure 11-40, comprend principalement un système d’entraînement, un dispositif d’alimentation du film, un dispositif de formation et de scellage des sachets, un dispositif d’alimentation en produit et un système électronique de commande et de détection. Les organes de puissance et de transmission installés dans l’armoire de la machine assurent l’entraînement et transmettent la puissance au dispositif de scellage vertical rouleaux, des rouleaux de scellage transversal et des doseuses volumétriques. Le film en bobine placé sur le support de déroulement peut tourner librement et sans à-coups. Sous l’effet de la force de traction, le film se déroule et passe à travers un ensemble de rouleaux de guidage. Ces rouleaux tendent et redressent le film, tout en corrigeant son alignement afin d’assurer une alimentation précise et régulière du film.
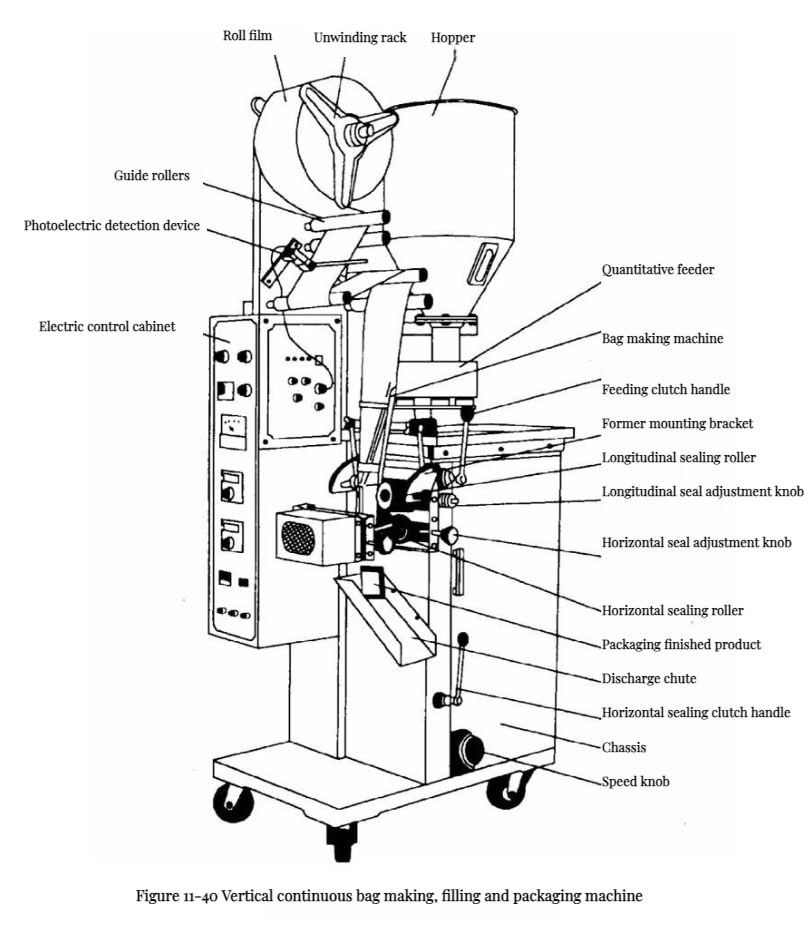
Le dispositif de formage et de scellage des sachets se compose principalement d’un conformateur de sachet ainsi que de mécanismes de scellage vertical et horizontal. Différentes combinaisons de ces trois éléments permettent de produire des sachets de formes différentes et présentant différentes configurations de bords scellés. Ces caractéristiques servent donc souvent de base pour distinguer les différents types de machines d’emballage.
Le dispositif d’alimentation en produit est une doseuse volumétrique. Pour les produits en poudre et en granulés, des godets volumétriques réglables sont principalement utilisés pour le dosage. La doseuse volumétrique représentée sur le schéma est dotée d’une structure à disque rotatif. Le produit s’écoule de la trémie vers la doseuse, où il est mesuré par plusieurs godets volumétriques répartis sur la circonférence, puis automatiquement déversé dans le tube de film formé.
Le système électronique de commande et de détection est le système central de la machine d’emballage. Le panneau de commande électrique de cette machine permet de régler des paramètres tels que la température de scellage vertical, la température de scellage transversal et les données de détection des repères colorés sur les films imprimés. Ce système joue un rôle essentiel dans le contrôle de la qualité de l’emballage.
Principes du formage, du remplissage et du scellage
-
Principe du formage, du remplissage et du scellage horizontaux
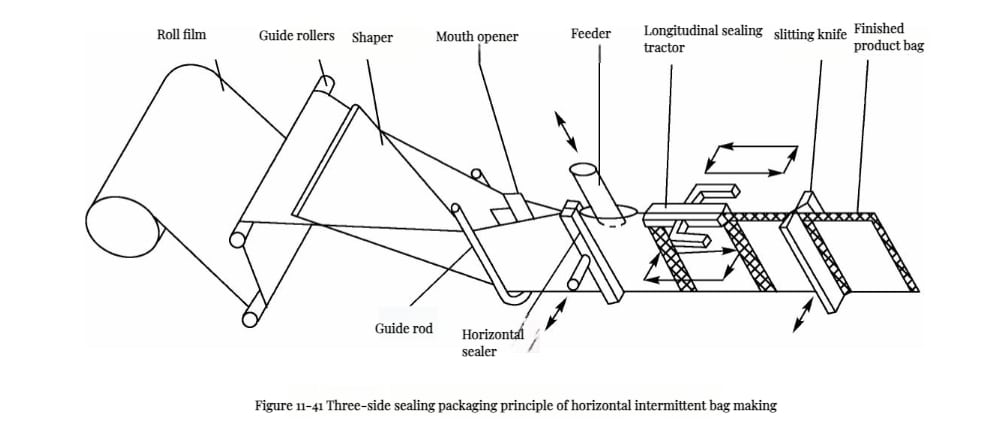
a. Principe d’emballage des sachets à trois soudures : Comme l’illustre la figure 11-41, le film plastique alimenté depuis une bobine entre dans le conformateur. Celui-ci et les tiges de guidage lui donnent une forme en U, puis un écarteur l’ouvre. Lorsque la doseuse descend en position de remplissage, le dispositif de scellage transversal se ferme tandis que le produit est dosé. Le dispositif de scellage transversal et la doseuse reviennent ensuite à leur position initiale. Le dispositif de scellage vertical se ferme alors pour thermosceller le film et le tirer vers l’avant d’une longueur de sachet. Enfin, le couteau coupe le sachet emballé.
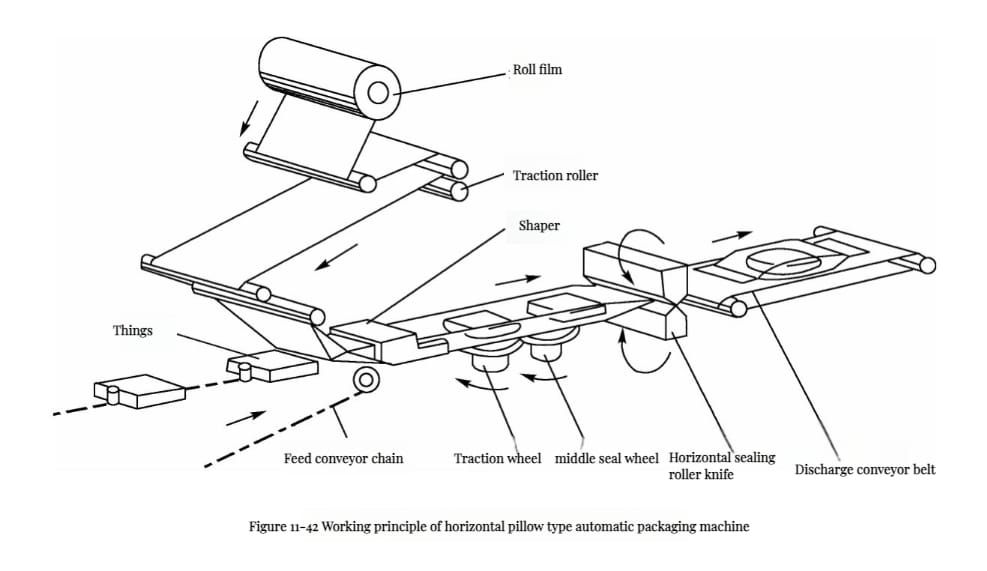
b. Principe d’emballage des sachets-coussins horizontaux : la figure 11-42 présente le principe de fonctionnement d’une machine horizontale d’emballage en sachets-coussins. Cette machine réunit l’enveloppement automatique, le scellage et la découpe en une seule opération continue. Cette machine d’emballage à haut rendement est largement utilisée pour emballer automatiquement des biscuits, des nouilles instantanées, etc. Le matériau d’emballage, en plastique ou en matériau composite, est déroulé d’une bobine par des rouleaux d’entraînement, puis guidé dans le conformateur. Sous l’action de celui-ci, le film forme naturellement une enveloppe tubulaire. Simultanément, la chaîne du convoyeur d’alimentation introduit les produits à emballer dans cette enveloppe. Le film ainsi formé avance sous l’action de la roue de traction, tandis que la roue de scellage central ferme la soudure médiane. Les produits emballés avancent de manière synchronisée avec le film. Le produit final est scellé et découpé par le rouleau-couteau de scellage transversal, puis évacué par le convoyeur de sortie. En raison de la forme en coussin obtenue, cette méthode est appelée emballage en coussin ou emballage à soudure centrale.
Lors de l’utilisation d’un film d’emballage à repères colorés, la longueur du papier doit être ajustée en temps réel. Un système de commande par détection photoélectrique est donc nécessaire pour positionner précisément le repère.
-
Principe du formage, du remplissage et du scellage verticaux
a. Principe du formage intermittent des sachets avec soudure centrale : le principe de cette configuration est illustré à la figure 11-43. Le film plastique alimenté depuis une bobine est acheminé vers le conformateur par des rouleaux de guidage. Sous l’action du conformateur, du tube de remplissage et du cylindre de formage, il prend une forme cylindrique avec chevauchement au niveau de la soudure centrale. Le tube de remplissage remplit une double fonction : il sert extérieurement de tube de formage du sachet et intérieurement de tube d’alimentation.
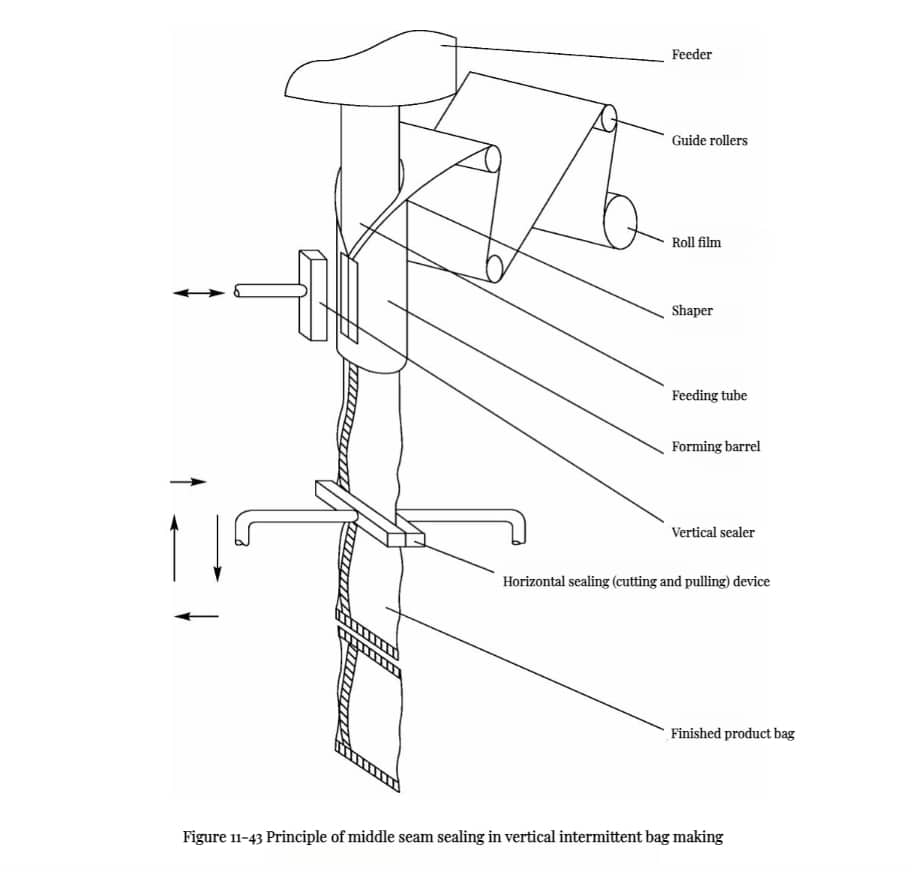
Lors du scellage, le dispositif de scellage vertical presse verticalement le film superposé contre la paroi extérieure du tube de remplissage et le chauffe pour former une soudure verticale solide. Il revient ensuite à sa position initiale, tandis que le dispositif de scellage horizontal se ferme pour souder le film transversalement, le tirer vers le bas sur la longueur d’un sachet, puis effectuer la soudure et la découpe à la position finale.
Ainsi, chaque soudure transversale permet de fermer simultanément l’ouverture inférieure du sachet supérieur et l’ouverture supérieure du sachet inférieur. Le produit est introduit pendant la descente du film.
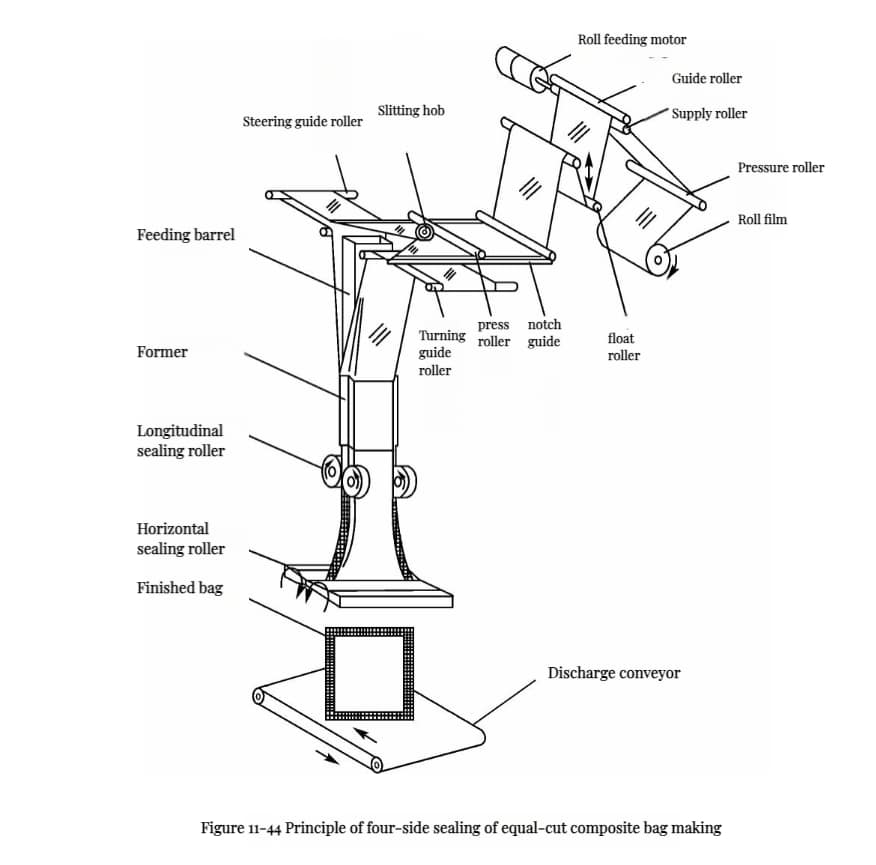
b. Principe de formage des sachets à quatre soudures : ce type de machine d’emballage peut produire des sachets à quatre soudures à partir de deux bobines de film ou d’une seule bobine. Avec deux bobines, les bobines gauche et droite sont disposées symétriquement. Chaque film est acheminé par ses propres rouleaux de guidage jusqu’au rouleau de scellage longitudinal, puis les deux films se rejoignent au niveau du tube de guidage. Lors de leur entraînement, leurs bords sont soudés pour former deux soudures longitudinales. Une fois le rouleau de scellage transversal fermé, le produit est introduit par le dispositif de remplissage. Le scellage transversal et la découpe sont ensuite effectués afin de séparer les sachets d’emballage supérieur et inférieur.
La machine de fabrication de sachets à quatre soudures à partir d’une seule bobine de film, illustrée à la figure 11-44, n’utilise qu’une bobine. Le procédé consiste d’abord à fendre le film en son centre, puis à réunir les deux moitiés.
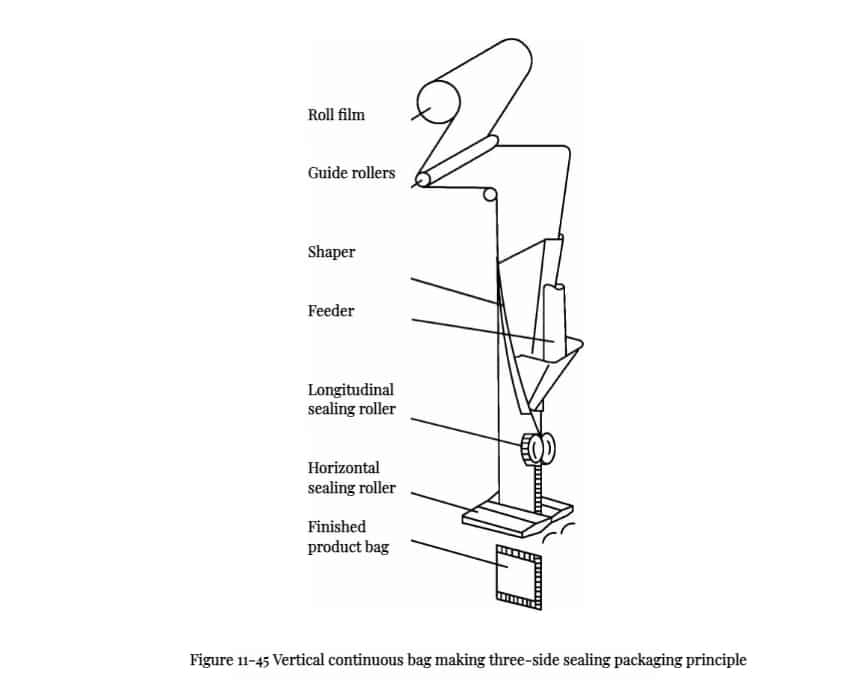
c. Principe de fabrication de sachets à trois soudures à partir d’une seule bobine de film : cet emballage utilise une seule bobine de film pour fabriquer les sachets. Il existe deux types de sachets. Pour le premier, le scellage longitudinal est effectué sur le côté du conformateur afin de former un sachet à trois soudures, comme illustré à la figure 11-45. Pour des raisons esthétiques, une paire supplémentaire de rouleaux de scellage longitudinal peut être ajoutée sur l’autre côté du sachet, plié longitudinalement, afin de réaliser ce que l’on appelle une « fausse soudure » et d’obtenir ainsi un sachet à quatre soudures.
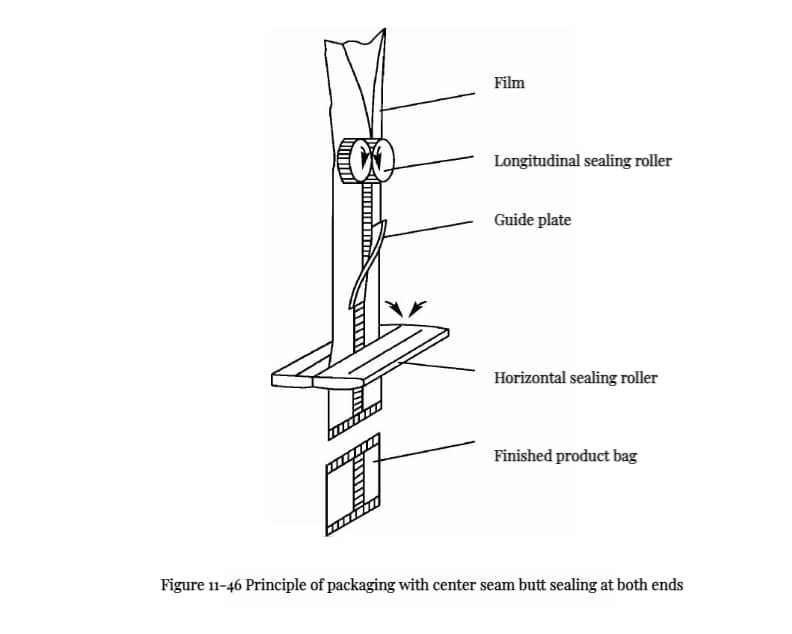
L’autre type de sachet à trois soudures, couramment appelé « sachet coussin », est illustré à la figure 11-46. Après son passage dans le conformateur, le film d’emballage est entraîné et soudé longitudinalement par le rouleau de scellage longitudinal. Il passe ensuite dans une plaque de guidage, puis est soudé et découpé par le rouleau de scellage transversal disposé perpendiculairement à la soudure longitudinale. On obtient ainsi un sachet plié à soudure centrale, scellé aux deux extrémités.
Machines de scellage de sachets préformés
Les machines de scellage de sachets préformés servent à sceller les sachets préformés en plastique déjà remplis. Les équipements de scellage courants comprennent les machines de scellage standard, les machines d’emballage sous vide et les machines d’emballage sous vide avec injection de gaz. La machine de scellage standard, principalement constituée d’un dispositif de thermoscellage de structure simple, ne sera pas abordée plus en détail ici.
En général, les machines d’emballage sous vide peuvent également réaliser un emballage avec injection de gaz. Autrement dit, la mise sous vide et l’injection de gaz peuvent généralement être réalisées sur la même machine. L’emballage sous vide avec injection de gaz peut être de type discontinu ou continu.
Machines discontinues d’emballage sous vide avec injection de gaz
Les machines d’emballage sous vide avec injection de gaz utilisent des sachets en film composite. Après le remplissage, l’opérateur dispose les sachets sur la barre de thermoscellage de la chambre à vide, puis ferme le couvercle afin que la mise sous vide, l’injection de gaz et le scellage s’effectuent automatiquement. Les dimensions des sachets d’emballage peuvent varier dans les limites de la chambre à vide, tout comme le nombre de sachets traités à chaque cycle. Ces machines conviennent aux solides, aux granulés, aux produits semi-fluides et aux liquides. Leur utilisation pratique et flexible explique leur emploi répandu dans les usines de production alimentaire.
Types de machines discontinues d’emballage sous vide avec injection de gaz
Les types courants de machines discontinues d’emballage sous vide avec injection de gaz sont illustrés à la figure 11-47 : modèles de table, à double chambre, à chambre unique et inclinés. Les machines à double chambre se divisent en modèles à couvercle unique et à double couvercle. La pression absolue minimale des machines d’emballage sous vide est de 1~2kPa. La capacité de la machine dépend du nombre et de la longueur des barres de thermoscellage ainsi que de la durée du cycle, à raison de 2~4 cycles par minute.
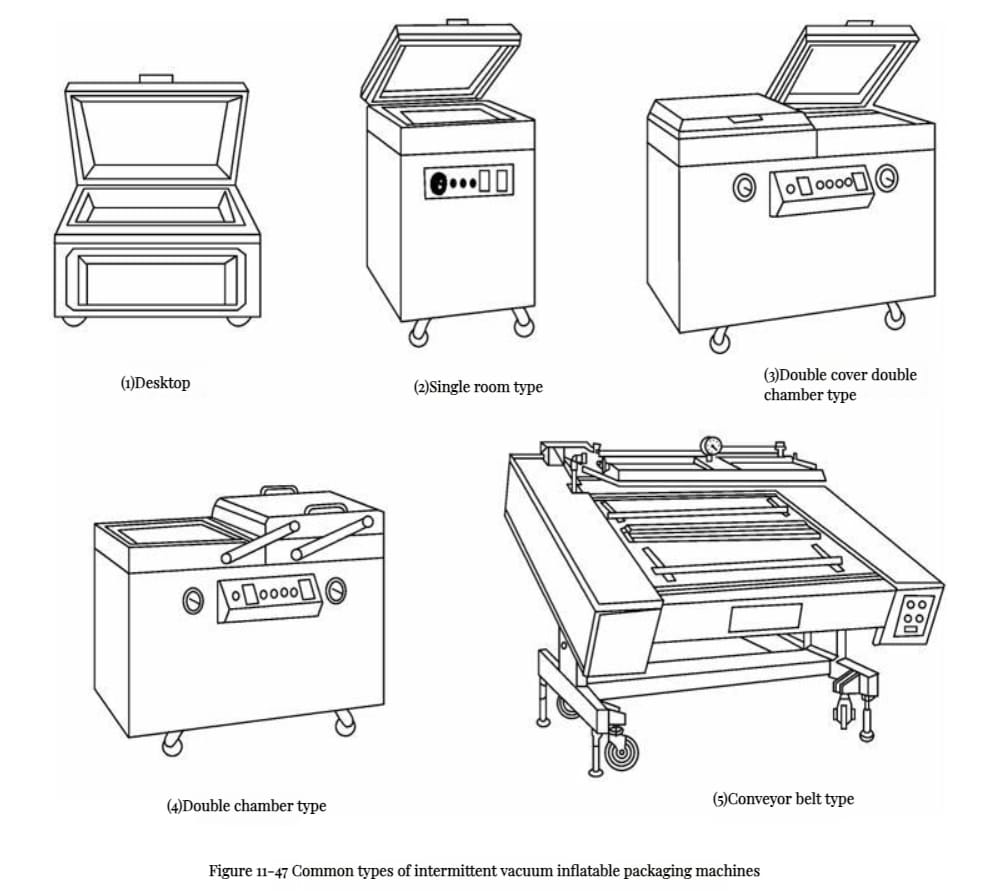
Les machines de table et à chambre unique ne comportent généralement qu’une seule barre de thermoscellage de longueur limitée. Leur capacité de production est donc plus faible et elles sont souvent utilisées en laboratoire ou pour la production en petites séries. Les machines d’emballage sous vide avec injection de gaz à double chambre utilisent un même ensemble de dispositifs de mise sous vide et d’injection de gaz pour les deux chambres. Leur efficacité de production est donc supérieure à celle des machines de table et à chambre unique.
Chaque chambre d’une machine de scellage à chambre unique ne comporte généralement qu’une seule barre de thermoscellage, tandis que chaque chambre d’une machine à double chambre en comporte deux. Par conséquent, si la longueur du sachet d’emballage ne dépasse pas la moitié de la distance entre les deux barres de thermoscellage, le nombre de sachets scellés par cycle peut être deux fois supérieur à celui d’une machine à chambre unique. De plus, pendant qu’une chambre d’une machine de scellage à double chambre effectue la mise sous vide et le scellage, l’autre peut être chargée ou déchargée avec des sachets d’emballage, ce qui améliore l’efficacité de l’opération de scellage.
Les figures 11-47(1) à (4) montrent que la surface inférieure de la machine d’emballage est généralement horizontale. Cette configuration ne facilite pas le placement, dans la chambre à vide avant le scellage, de produits contenant beaucoup de liquide. Il faut donc surélever suffisamment et au moment approprié l’ouverture à sceller du sachet d’emballage par rapport à la plaque inférieure de la chambre à vide, faute de quoi le liquide contenu dans le sachet s’écoulera. En général, ce type de machine d’emballage ne convient pas à la production en série de produits contenant beaucoup de liquide.
Le modèle à bande transporteuse, également appelé modèle incliné, de machine d’emballage sous vide avec injection de gaz La machine se distingue de la machine d’emballage sous vide et avec injection de gaz à table de travail mentionnée ci-dessus principalement par l’utilisation d’un convoyeur pour acheminer les articles à sceller dans la chambre à vide ; le couvercle de la chambre se ferme et s’ouvre automatiquement, ce qui améliore considérablement le degré d’automatisation et la cadence de production.
Toutefois, comme sur le modèle à table de travail, il faut également placer manuellement les sachets d’emballage et les disposer correctement sur la longueur utile de la barre de thermoscellage afin de réaliser sans difficulté le scellage sous vide ou avec injection de gaz. De plus, comme l’illustre la figure 11-47(5), le plan principal de la machine d’emballage à convoyeur est incliné, ce qui empêche la sauce de s’écouler pendant le scellage des produits qui en contiennent beaucoup.
Principe de fonctionnement des machines d’emballage intermittentes sous vide et avec injection de gaz
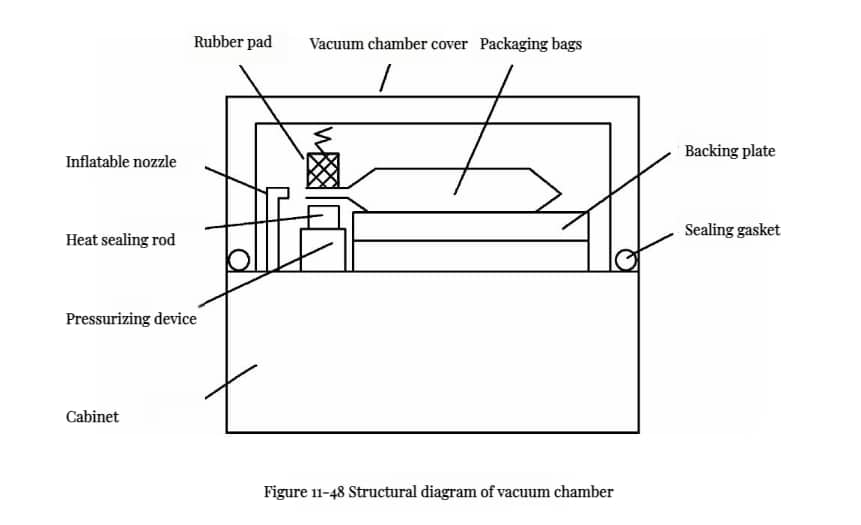
La machine d’emballage intermittente sous vide et avec injection de gaz (à l’exception du modèle à convoyeur équipé d’un système de transport des sachets d’emballage) comprend principalement le bâti, la chambre à vide, le dispositif de thermoscellage, le mécanisme de levage du couvercle de la chambre, le système de mise sous vide et l’équipement de commande électronique.
La chambre à vide est un élément essentiel de la machine d’emballage intermittente sous vide et avec injection de gaz, car l’intégralité de l’opération de scellage s’y déroule. Une chambre à vide type est illustrée à la figure 11-48.
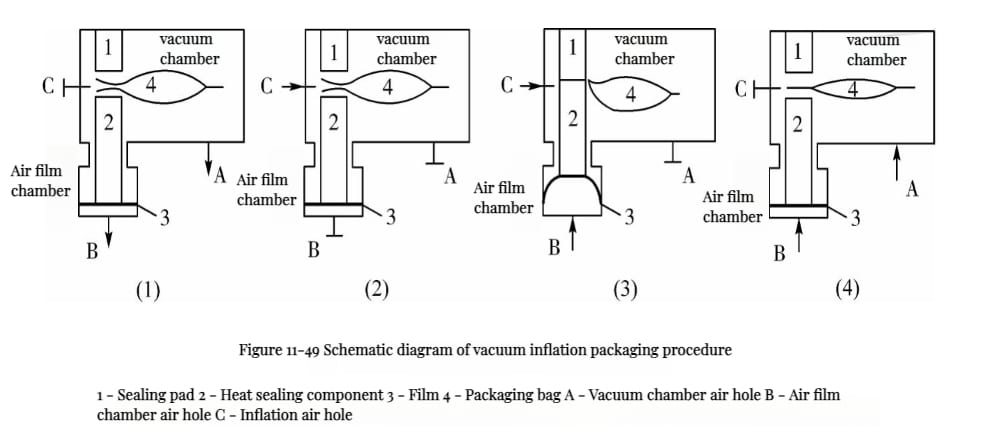
Le principe du scellage sous vide avec injection de gaz peut être expliqué à l’aide de la figure 11-49. La partie supérieure de la chambre à membrane pneumatique communique avec la chambre à vide. Le composant de thermoscellage 2 est intégré dans la chambre à membrane pneumatique et guidé par les rainures situées de part et d’autre de sa partie supérieure, ce qui lui permet de se déplacer verticalement.
Une fois le sachet d’emballage rempli de produit, celui-ci est placé dans la chambre à vide, son ouverture étant posée à plat sur le composant de thermoscellage 2. Une fois le couvercle fermé, l’ouverture du sachet se trouve entre le composant de thermoscellage 2 et le tampon de scellage 1. Le cycle d’emballage commence alors dans la chambre à vide et comprend les étapes suivantes : (1) mise sous vide, (2) injection de gaz, (3) thermoscellage et (4) remise à l’air.
a. Mise sous vide : comme l’illustre la figure 11-49(1), l’air de la chambre à vide est évacué par l’orifice A. Simultanément, l’air de la chambre inférieure à membrane pneumatique est également évacué par l’orifice B, ce qui équilibre la pression entre cette chambre et la chambre à vide. Cela évite que la pression dans la chambre inférieure à membrane pneumatique soit supérieure à celle de la chambre à vide, ce qui ferait bomber la membrane 3 et pousserait le composant de thermoscellage 2 vers le haut pour pincer l’ouverture du sachet, empêchant ainsi l’évacuation de l’air contenu dans le sachet d’emballage. Après cette étape, le vide doit atteindre -0.097 à -0.0987MPa.
b. Injection de gaz : comme l’illustre la figure 11-49(2), après la mise sous vide, A et B sont fermés, puis l’orifice C est relié à la bouteille de gaz inerte afin d’injecter le gaz. La pression d’injection recommandée est de 3~6kPa, et la quantité de gaz est régulée par un relais temporisé. Après l’injection, le niveau de vide dans la chambre à vide doit être maintenu entre -0.097 et -0.094MPa.
Il convient de préciser que si le produit à emballer et à sceller est un sachet de produit cuit qui subiront ensuite une stérilisation thermique, aucun gonflage n’est nécessaire ; cette étape peut donc être omise pour passer directement à l’opération suivante de thermoscellage et de refroidissement.
c. Thermoscellage et refroidissement : comme illustré à la figure 11-49(3), A et C sont fermés, tandis que B est ouvert et relié à l’atmosphère. Sous l’effet de la différence entre la pression atmosphérique et la pression à l’intérieur de la chambre à vide, la membrane en caoutchouc 3 se déforme et pousse le composant de thermoscellage 2 vers le haut, plaquant ainsi l’ouverture du sachet contre le patin de scellage 1. Dès que B est mis à l’air libre, la barre de thermoscellage est alimentée et chauffée afin de thermosceller l’ouverture du sachet sous pression. Après un certain temps de thermoscellage, l’alimentation de la barre est coupée pour permettre son refroidissement naturel, tandis que l’ouverture du sachet reste comprimée. En refroidissant légèrement, elle forme ainsi une soudure solide.
d. Mise à l’air libre : comme illustré à la figure 11-49(4), C est fermé, tandis que A et B sont simultanément reliés à l’atmosphère. L’air pénètre alors dans la chambre à vide jusqu’à équilibrer la pression avec l’extérieur. Le couvercle de la chambre peut ainsi être ouvert sans difficulté et les produits emballés peuvent être retirés, ce qui termine le cycle d’emballage.
Machine d’emballage sous vide rotative
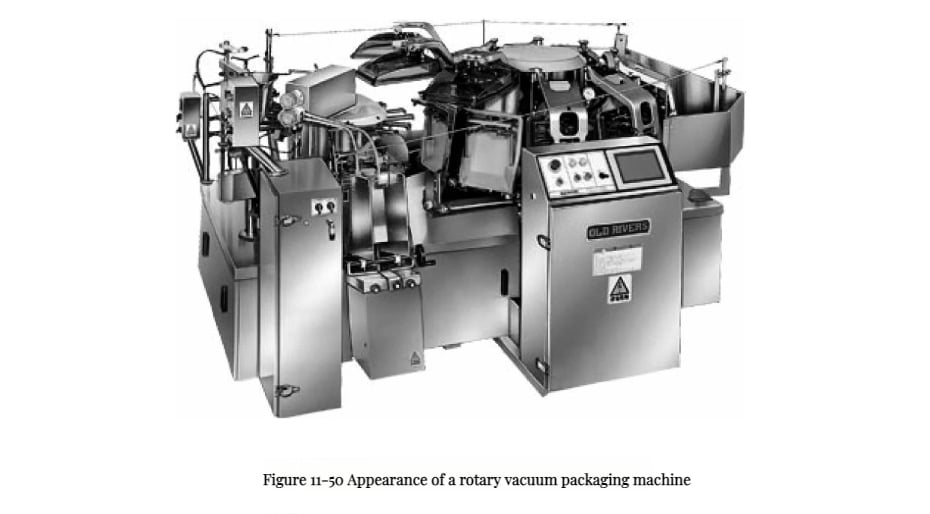
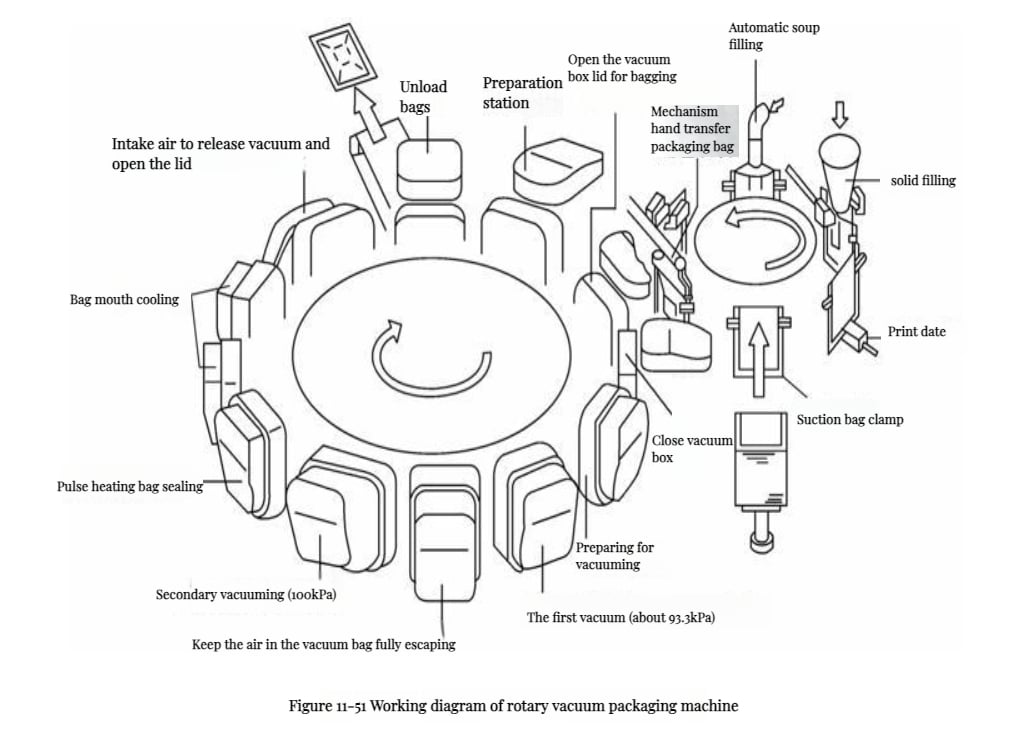
L’aspect extérieur et le principe de fonctionnement d’une machine d’emballage sous vide rotative donnée sont illustrés respectivement aux figures 11-50 et 11-51. La machine comprend un plateau rotatif de remplissage et un plateau rotatif de mise sous vide. Un bras mécanique transfère les sachets remplis du plateau de remplissage vers les chambres à vide du plateau de mise sous vide.
Le plateau de remplissage comporte 6 postes et exécute automatiquement 5 opérations : alimentation en sachets, impression, ouverture des sachets, remplissage de produits solides et injection de liquide. Le plateau de mise sous vide comporte 12 chambres à vide indépendantes. Au cours d’un cycle de rotation, chaque sachet passe successivement par la mise sous vide, le thermoscellage, le refroidissement et l’évacuation. La production de cette machine atteint 40 sachets/min. Le poste de remplissage de produits solides du plateau de remplissage doit être associé au dispositif de dosage approprié et reçoit des produits solides prédosés.
Machines d’emballage par thermoformage
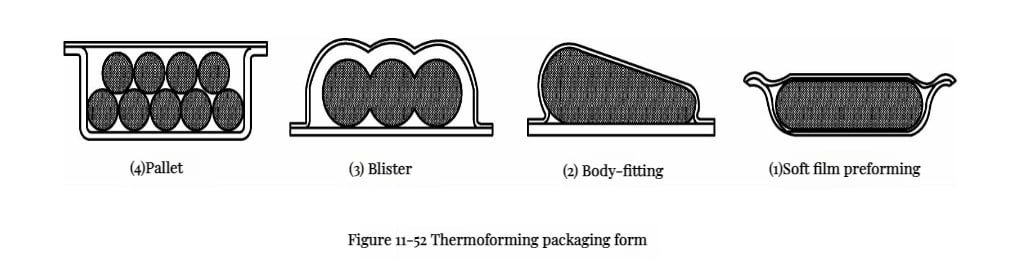
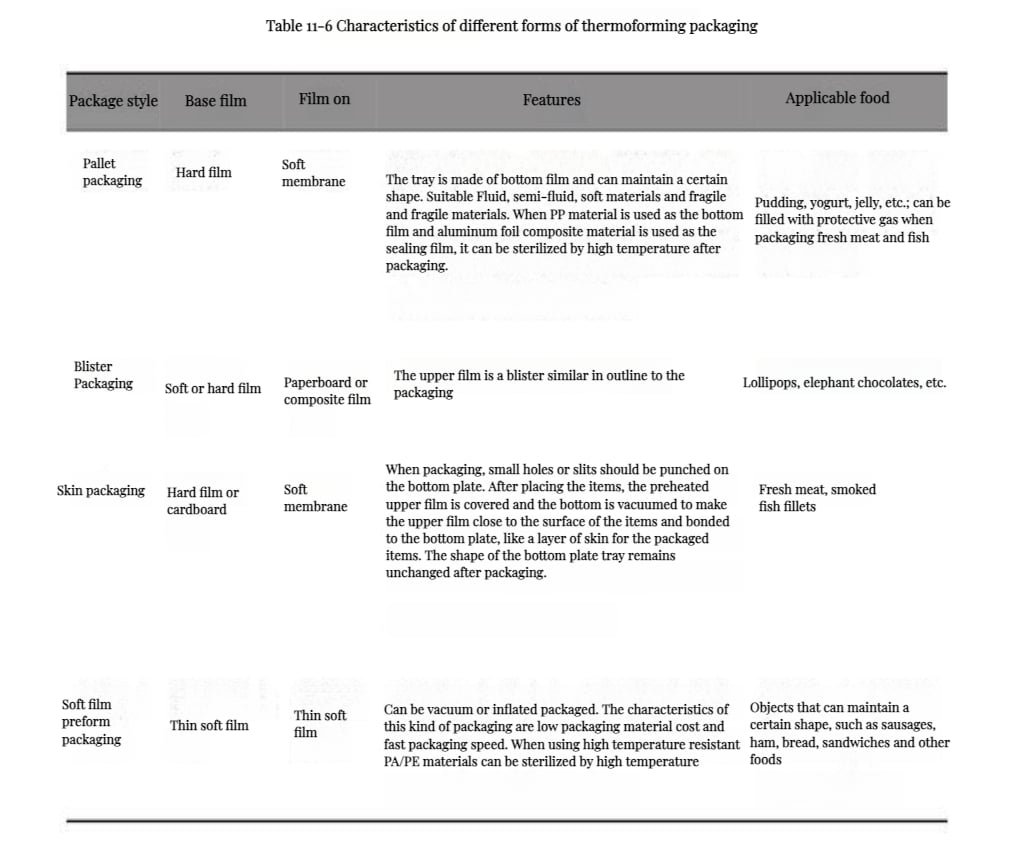
Le thermoformage d’emballages consiste à utiliser des feuilles thermoplastiques comme matière première pour fabriquer des contenants, puis à les fermer, après remplissage, au moyen d’un film ou d’une feuille. Il existe différentes formes d’emballage par thermoformage, notamment l’emballage en barquette, sous blister, sous film skin et préformé en film souple. Ces différentes formes sont illustrées à la figure 11-52. Le tableau 11-6 présente leurs caractéristiques.
Les équipements de thermoformage sont éprouvés et disponibles dans de nombreuses configurations : manuelles, semi-automatiques ou entièrement automatiques. Le procédé de thermoformage comprend principalement le serrage de la feuille, le chauffage, la mise sous pression et sous vide, le refroidissement et le démoulage. Toutefois, ces équipements servent uniquement à fabriquer des contenants d’emballage ; des équipements supplémentaires de remplissage et de scellage sont nécessaires pour réaliser l’ensemble du processus d’emballage.
Les machines automatiques d’emballage par thermoformage peuvent réaliser le thermoformage, le remplissage et le thermoscellage sur une même machine. Elles utilisent principalement un film thermoplastique alimenté depuis une bobine : le film inférieur est formé et le film supérieur assure le scellage. Pour les fabricants de produits alimentaires et autres industriels, il n’est pas nécessaire de fabriquer les boîtes à l’avance ni de commander les emballages des boîtes provenant de fabricants de boîtes, en intégrant plusieurs opérations en un seul cycle. Ces modèles de machines sont performants, largement applicables et polyvalents quant aux formes de conditionnement, notamment celles illustrées à la figure 11-52. Ils sont largement utilisés dans diverses applications d’emballage alimentaire.
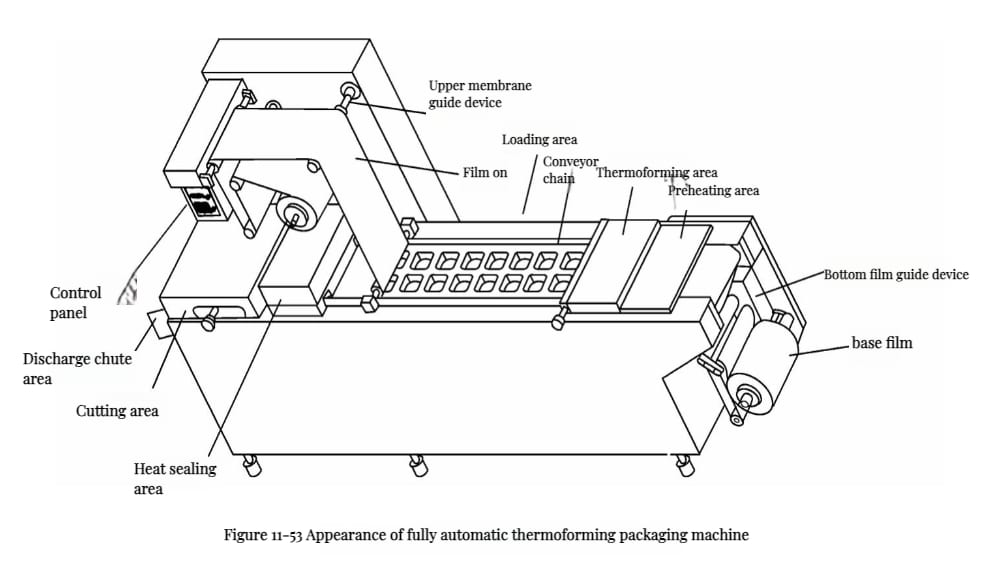
La figure 11-53 montre l’aspect d’une machine d’emballage par thermoformage entièrement automatique, composée de plusieurs parties : système de transport du film, dispositifs de guidage des films supérieur et inférieur, zone de préchauffage du film inférieur, zone de thermoformage, zone de remplissage, zone de thermoscellage, zone de découpe et système de commande.
La figure 11-54 illustre le déroulement du processus d’emballage d’une machine d’emballage par thermoformage entièrement automatique. L’ensemble de la machine fonctionne en continu, avec une avance pas à pas, le formage étant réalisé à partir du film de la bobine inférieure et le scellage à l’aide du film de la bobine supérieure.
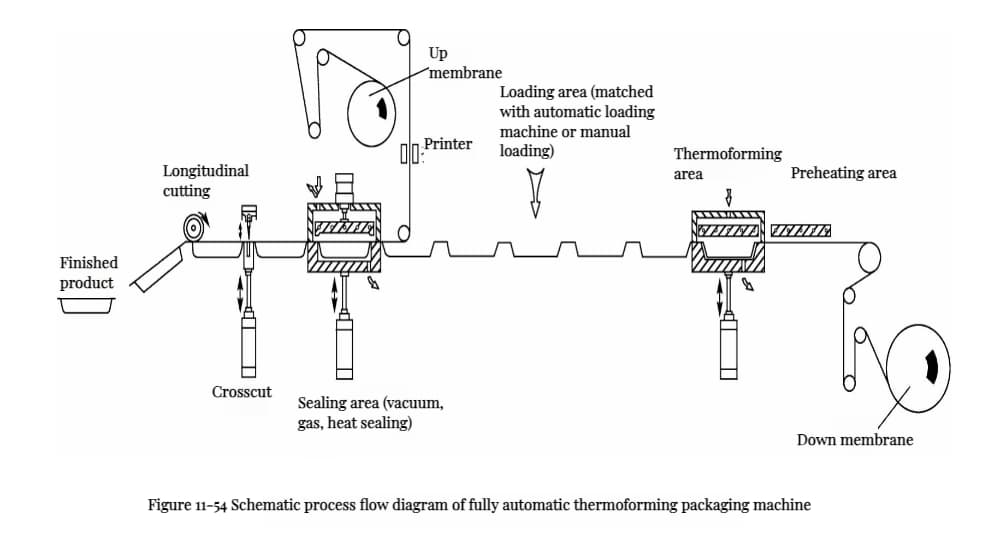
L’ensemble du processus d’emballage est automatiquement exécuté par la machine. Selon les besoins, le remplissage peut être effectué manuellement ou mécaniquement. Comme l’indique le schéma du processus, le film de la bobine inférieure est entraîné sur une distance fixe, traverse les zones de préchauffage et de chauffage, puis est formé dans la zone de formage par pression d’air, sous vide ou par emboutissage. Le produit est ensuite introduit dans la zone de remplissage, avant le passage dans la zone de thermoscellage.
Dans la zone de thermoscellage, le film de la bobine supérieure recouvre la barquette formée en passant sur des rouleaux de guidage. Si nécessaire, une mise sous vide ou un traitement sous gaz protecteur est effectué avant le thermoscellage sous pression. Enfin, une découpe transversale, une découpe longitudinale et un rognage des angles donnent leur forme finale aux emballages et permettent de séparer les produits conditionnés. Les chutes de découpe peuvent être récupérées et évacuées au moyen de fûts collecteurs à aspiration ou de dispositifs d’enroulement.